

Catalogo
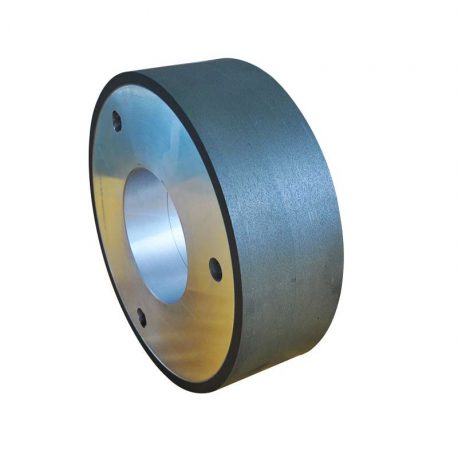
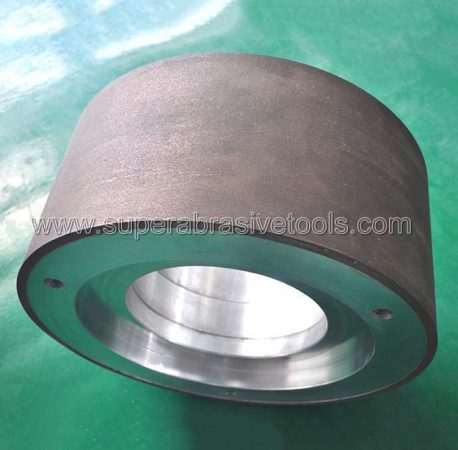
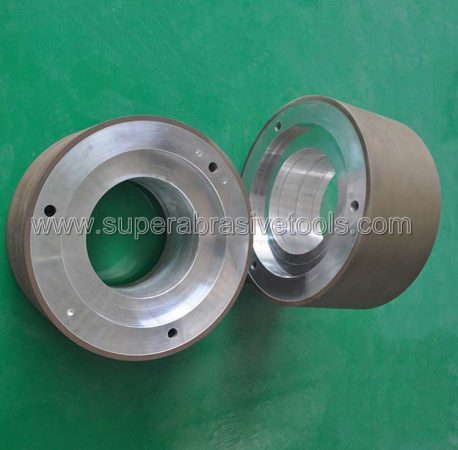
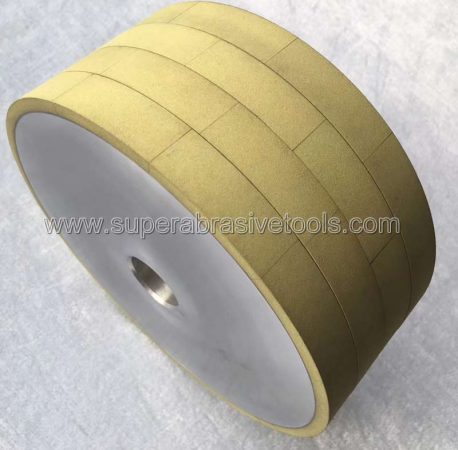
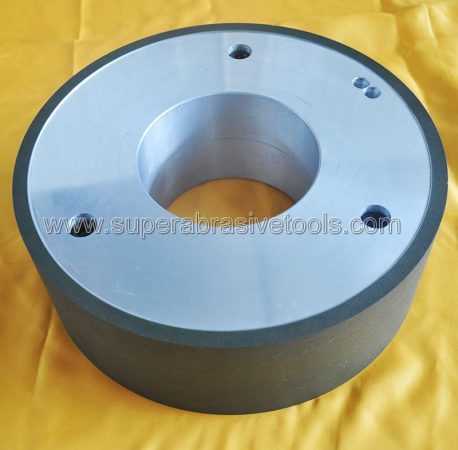
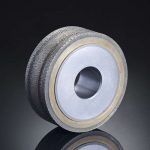
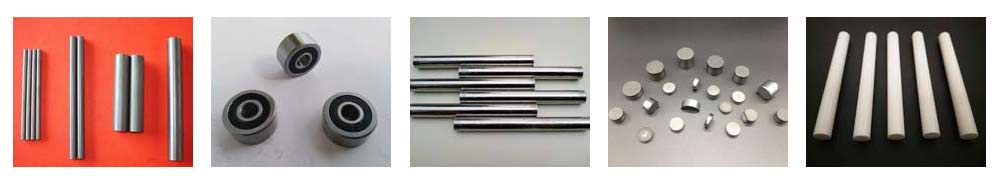
La mola senza centri superduri è una mola speciale per macchine di rettifica senza centri. Viene utilizzata per la rettifica di materiali duri e fragili come il carburo di tungsteno, la ceramica, i materiali magnetici, gli utensili PDC, ecc.
Gli abrasivi sono diamante o CBN. I tipi di legante sono quelli in resina, vetrificati e metallici.
Grazie all'elevata efficienza, all'alta precisione e alla lunga durata della mola diamantata o CBN, è adatta per una grande quantità di tubi automatici, aste e trappole per la rettifica esterna. Sia che si tratti della qualità del prodotto lavorato, sia che si tratti della consistenza, entrambi sono migliori rispetto alla mola abrasiva senza centri convenzionale.
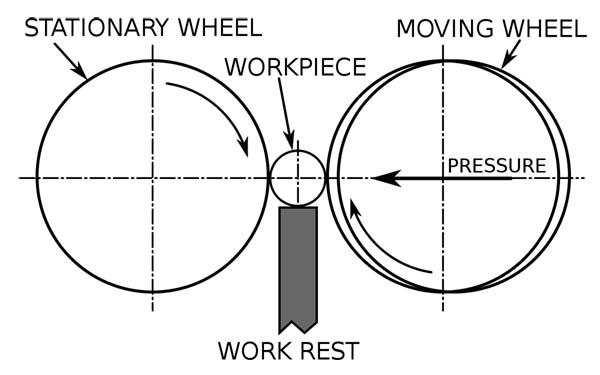
Principio di funzionamento della mola senza centri Super Hard
La rettificatrice senza centri ad alta precisione non ha una testa e una contropunta. Invece, un pallet e una mola di guida sostengono il pezzo in lavorazione che viene rettificato dalla mola.
Il metodo di rettifica senza centri è costituito da tre meccanismi: una mola, una mola di regolazione e un supporto di lavoro; la mola serve effettivamente per la rettifica, mentre la mola di regolazione controlla la rotazione del pezzo e fa sì che il pezzo abbia una velocità di avanzamento. Il supporto di lavoro può sostenere il pezzo durante la rettifica.
Metodo di rettifica della rettificatrice senza centri
Esistono tre tipi principali di metodi di rettifica senza centri: passante, taglio a tuffo e passaggio a tuffo.
Esistono 3 tipi principali di metodi di rettifica della rettificatrice senza centri, la rettifica con alimentazione passante, quella con alimentazione interna e la rettifica senza centri con alimentazione passante e interna.
- Rettifica senza centri ad avanzamento passante: Il pezzo viene rettificato in direzione dell'asse della mola. L'avanzamento assiale del pezzo avviene regolando la leggera inclinazione dell'asse della mola. È adatta alla rettifica di pezzi cilindrici sottili, alberi corti senza fori centrali, manicotti ecc.
- Rettifica senza centri in entrata: Esiste un fulcro di posizionamento assiale per il pallet di supporto e il pallet di supporto del pezzo in una determinata posizione, che viene rettificato da una mola o da una ruota di guida. È utilizzata per la rettifica di pezzi con spalla del mandrino o piastra convessa, nonché di coni, sfere o altre parti rotanti.
- Rettifica senza centri ad avanzamento passante e ad avanzamento interno: È composta dai due tipi di rettifica. Inoltre, esistono la rettifica ad avanzamento tangenziale e la rettifica ad avanzamento finale del pezzo a gradini in direzione assiale. Grazie all'elevata produttività, le rettificatrici cilindriche senza centri sono utilizzate soprattutto per la produzione di massa e sono facilmente automatizzabili.
Vantaggi e svantaggi della rettifica centerless
1 Lavorazione continua, nessuna necessità di ritrarre l'utensile, tempi brevi per il bloccaggio del pezzo ed elevata produttività.
2 Il meccanismo di posizionamento della staffa e della ruota guida ha una rigidità migliore rispetto a quella del telaio superiore e centrale della rettificatrice cilindrica convenzionale e l'asportazione di materiale è notevole, il che è ottimo per la lavorazione del pezzo dell'albero sottile, ed è facile realizzare la rettifica ad alta velocità e la rettifica forte.
3 Il pezzo in lavorazione sulla rettificatrice cilindrica senza centri viene posizionato sul meccanismo di posizionamento dal cilindro. La quantità di rettifica è il margine sul diametro del pezzo.
Pertanto, l'effetto dell'usura della mola, della compensazione del meccanismo di avanzamento e dell'errore di precisione di posizionamento ripetuto del meccanismo di taglio sul diametro del pezzo è relativamente basso, solo la metà di quello della rettificatrice cilindrica convenzionale, senza necessità di praticare il foro centrale.
4 Il meccanismo di passaggio della rettificatrice senza centri a mola larga può aumentare l'indennità di lavorazione ogni volta, quando la rettifica di taglio, può essere la rettifica a perdere per il profilo complesso, l'alta produttività, le ampie applicazioni.
5 La rettificatrice cilindrica senza centro non ha un meccanismo che possa garantire la precisione di posizione relativa (coassialità, verticalità, ecc.) della superficie di rettifica e della superficie non di rettifica, e la
La rotondità è scarsa quando si rettifica la direzione assiale alla superficie esterna intermittente.
6 Esiste una rotondità dispari per la superficie di rettifica. Se è grande, spesso provoca l'illusione che la dimensione misurata sia inferiore alla dimensione fisica più grande, il che influisce sulla qualità dell'assemblaggio e sulle prestazioni di lavoro.
7 La regolazione della macchina utensile è complicata e richiede molto tempo. È necessario regolare l'altezza della staffa, la distanza e i relativi parametri di processo quando si sostituiscono ogni volta pezzi di diametro diverso. Pertanto, la tecnologia di regolazione è difficile e non è adatta alla produzione di piccoli lotti e di pezzi singoli.
Tipi di mola superabrasiva senza centri:
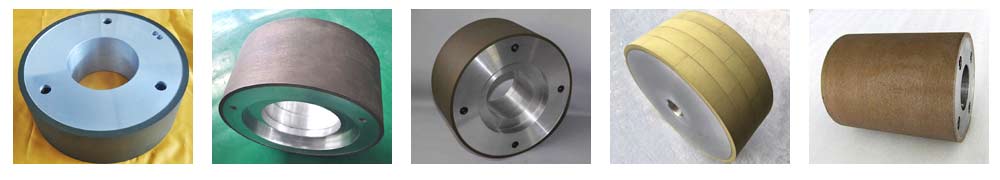
Ci sono mole diamantate senza centri in resina, vetrificate e con legami metallici, di cui la mola diamantata senza centri in resina è la più diffusa, utilizzata soprattutto per la rettifica di aste di leghe dure, carburo di tungsteno, ceramica, e la mola diamantata senza centri con legami vetrificati è utilizzata soprattutto per la rettifica di leghe dure, carburo di tungsteno e ceramica. rettifica PDC. La mola diamantata senza centri Metal Bond è spesso utilizzata per la rettifica di materiali magnetici.
Incollaggio di resina senza centri Mola in CBN può essere utilizzato per i robot in acciaio ad alta velocità. Il legante vetrificato può essere utilizzato per vari rulli di cuscinetti, anelli di cuscinetti cilindrici, ugelli di iniezione, parti di pompe, ecc.
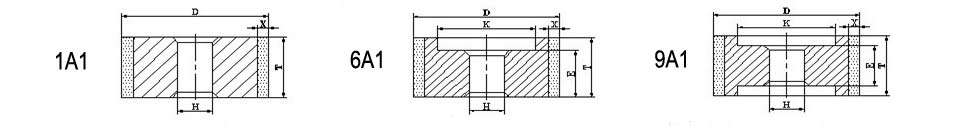
Specifiche delle mole senza centri (mm)
| Tipo | Specifiche | |||
| 1A1 | D | H | T | X |
| 200 | 75 | 50 | 5,10 | |
| 305 | 120 | 150 | 5,10 | |
| 6A1 | 350 | 127 | 125 | 5,10 |
| 400 | 203 | 150 | 5,10 | |
| 455 | 228.6 | 205 | 5,10 | |
| 9A1 | 500 | 127 | 125,150,200 | 5,10 |
| 600 | 305 | 200,400,600 | 10 | |
Lavorazione e ravvivatura di mole diamantate /CBN senza centri:
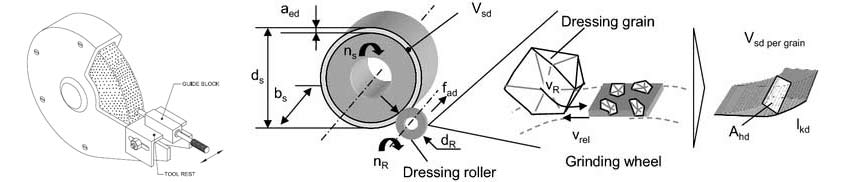
Dopo un periodo di affilatura, la mola può presentare un canale o non essere affilata. In genere, la mola deve essere sottoposta a ravvivatura. Le mole abrasive centerless convenzionali utilizzano un diamantatore a punto singolo o diamante rotante dresser per garantire la forma e l'affilatura. La mola abrasiva super dura può essere sottoposta a processi di rettifica e ravvivatura.
La rettifica è un microtaglio della mola per ottenere la geometria e la precisione richieste e far sì che la punta dell'abrasivo si schiacci per formare un microbordo. La ravvivatura è la rimozione dell'agente legante tra i grani di abrasivo in modo che ci sia un certo spazio di detriti di tenuta tra i grani di abrasivo. I grani abrasivi sporgono e formano il tagliente.
Per le mole abrasive super dure a legante vetrificato multiporoso (mola diamantata e CBN), di solito la rettifica e la ravvivatura possono essere eseguite in una sola volta a causa dell'agente legante sciolto. Per l'agente legante denso della mola (come la resina, il legante metallico), la rettifica e la ravvivatura devono essere eseguite separatamente.
L'utensile di rettifica più efficace per le mole abrasive superhard è l'utensile di diamantatura. La rettifica con diamante a grana singola spesso compromette la precisione del profilo a causa dell'usura dell'utensile di ravvivatura. Se la rettifica viene eseguita con un diamantatore rotante, è possibile ottenere una buona forma della mola evitando un'usura troppo rapida. La precisione di avanzamento del dispositivo di ravvivatura è elevata e la velocità di avanzamento deve essere controllata a livello di micron. Un'eccessiva rettifica influisce sia sulla qualità che sulla durata della mola.
Esistono diversi metodi di ravvivatura. Di solito, si possono utilizzare metodi meccanici (come l'affilatura a taglio con blocco di corindone, il metodo di affilatura a getto idraulico) o la lavorazione elettrica. Quest'ultima è utilizzata soprattutto per la mola con legante metallico e la mola viene utilizzata come anodo per rimuovere il legante metallico mediante scintilla elettrica o elettrolisi. Se si aggiunge la polvere di grafite all'agente legante, il metodo è adatto anche per la resina e i materiali di fissaggio. mola a legante vetrificato.
Note operative della mola senza centri :
1 Controllare le condizioni della macchina prima di iniziare, non appoggiare oggetti sul tavolo della macchina e posizionare il pezzo in modo ordinato.
- Controllare se il livello dell'olio del serbatoio del carburante è normale prima dell'avviamento, se il livello dell'acqua del serbatoio dell'acqua di raffreddamento, la mola e lo spazio tra la mola di guida e la lama di supporto sono normali, se ci sono detriti nella macchina utensile;
- Controllare gli interruttori prima di avviare la macchina e verificare che le protezioni di sicurezza, come il coperchio di protezione, siano efficaci;
- Accendere l'alimentazione, avviare l'interruttore idraulico e osservare se la pressione del manometro idraulico della macchina è normale, quindi verificare se l'olio fluisce attraverso ogni specchio dell'olio e ogni tubo dell'olio.
- Prima di iniziare, pulire la mola e la sede di ravvivatura della mola e riempire d'olio la coppa dell'olio.
- Gli operatori devono essere addestrati secondo le istruzioni per l'uso per apprendere le varie procedure di lavoro prima di avviare la macchina.
- La conferma di cui sopra è corretta prima dell'avvio.
- Accendere l'alimentazione principale in posizione ON.
- Inserire l'interruttore idraulico in posizione ON.
- Controllare lo specchio dell'olio del sistema e avviare la mola senza centri e la ruota guida dopo che il contatore dell'olio è stabile.
- Accendere la pompa dell'acqua e regolare la quantità d'acqua appropriata dopo il normale funzionamento della mola e della ruota guida.
- Dopo aver regolato la macchina, testare 1-3 pezzi del pezzo, verificando innanzitutto le dimensioni e l'aspetto del pezzo.
- Produzione in serie dopo la qualificazione del test.
- Gli operatori devono eseguire l'autotest e registrare il primo campione secondo le istruzioni operative.
- Arrestare immediatamente la macchina in caso di anomalie nel processo di produzione e compilare i relativi moduli.
- Spegnere il motore della pompa dell'acqua in posizione OFF, interrompere l'alimentazione dell'acqua ed estrarre la sostanza di lavoro bloccata nella macchina utensile.
- La mola e la ruota di guida devono rimanere al minimo per più di 5 minuti per asciugarsi, in modo da evitare uno sbilanciamento della mola quando si riaccende la macchina. Dopo aver asciugato l'acqua, portare l'interruttore di alimentazione della mola e della ruota guida in posizione OFF.
- Dopo aver arrestato la mola senza centri e una mola di guida, portare l'interruttore della pressione dell'olio in posizione OFF. (Non arrestare prima il motore idraulico per evitare perdite di olio e l'usura della boccola del cuscinetto e dell'albero principale).