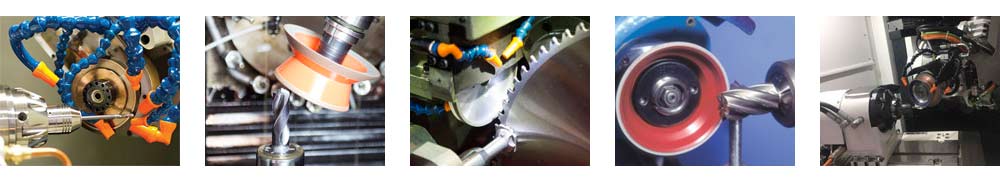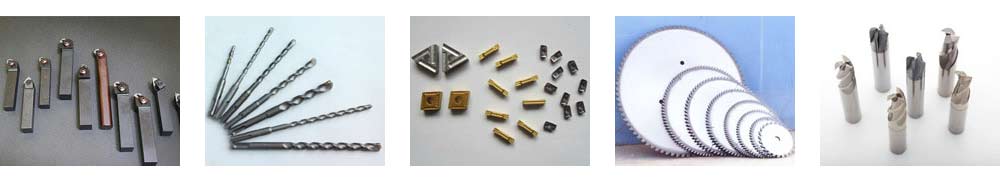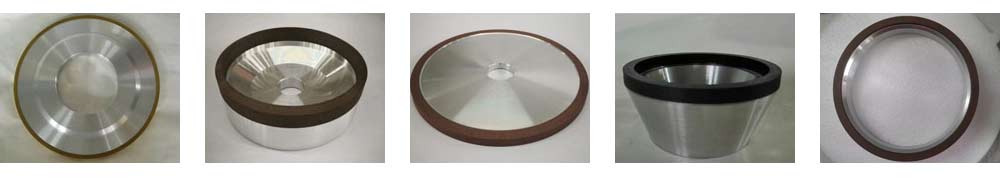
Catalogo

Mola diamantata per utensili in metallo duro

  • Alta efficienza di macinazione
  • Lunga durata di vita
  • Superficie del pezzo di buona qualità
  • Alto tasso di rimozione

Guida alla scelta dei dischi diamantati per utensili in metallo duro

Tabella di selezione della mola diamantata per trapani in carburo Bit

Trapani (finitura / smussatura / lucidatura):
Con la microfinitura superficiale → la forma della mola deve essere compatta, precisa ed evitare di danneggiare le superfici già finite.

Passo n.Fase del processoFunzionamento dettagliatoTipo di ruota (forma)Obbligazione raccomandataGrana comune (#/D)Macchine compatibiliScopo principalePrecauzioni
1Preparazione dell'astaRettifica OD grossolana e calibratura di barre di carburo1A1 (diritto)Vitrificato (V)325# (D46)Studer, JunkerCorreggere la deformazione di sinterizzazione, garantire un diametro uniforme, lasciare un margine di 0,1-0,2 mm.Macinazione a umido, sufficiente refrigerante per evitare deformazioni
2Macinazione fine a bastoneRettifica OD di precisione e finitura superficiale1A1 (diritto)Vitrificato (V)600# (D25)Studer, ReineckerGarantire rotondità, rettilineità, Ra ≤ 0,8μmLimitare la rimozione ≤ 0,02 mm per passata, evitare la bruciatura
3Sgrossatura della flautolenzaRettifica grossolana a elica (asportazione di materiale)1A1 (diritto)Vitrificato (V)325#-400# (D46-D35)Rollomatic, ANCA, WalterFormare la geometria iniziale della scanalatura, lasciare lo stock per la finitura (0,05-0,1 mm)Impedire l'intasamento, preferibile il legame vetrificato
4Finitura del flautoRettifica di precisione della parete della scanalatura1A1 (diritto)Vitrificato / Resina / Metallo-Resina600#-800# (D25-D20)Rollomatic, ANCAMiglioramento della precisione della scanalatura e della finitura superficiale (Ra ≤ 0,4μm)Pulire i detriti dopo la macinazione
5Margine Rettifica grossolanaLarghezza del margine di foratura1A1 (diritto)Resina (R)600# (D25)ANCA, EWAGDefinire l'ampiezza dei margini (0,1-0,3 mm), garantire la rettilineitàEvitare la scheggiatura dei bordi
6Rettifica in rilievoSgrossatura primaria e secondaria in rilievo11V9 (Coppa)Resina (R)600#-800# (D25-D20)EWAG, ANCAStabilire l'angolo di rilievo (8°-12°), formare il taglienteMantenere la coerenza dell'angolo
7Finitura a rilievoRettifica a rilievo di precisione11V9 (Coppa)Resina / Metallo-Resina1000#-1200# (D15-D12)EWAG, WalterMigliora la nitidezza e l'uniformità dei bordiRimuovere ≤ 0,01 mm per passata
8Rettifica del bordo dello scalpelloRegolazione e accorciamento dell'angolo di taglio dello scalpello11V9 / 12V2Resina (R)1000#-1500# (D15-D10)ANCA, EWAGRiduzione della resistenza al taglio, miglioramento della centraturaMantenere la precisione di 118° ±2°
9Finitura dei marginiLucidatura e allineamento finale dei margini1A1 (diritto)Resina / Metallo-Resina1200#-1500# (D12-D10)Studer, ANCAMigliorano la precisione di guida e la resistenza all'usuraNon sono ammesse scheggiature o graffi
10Finitura finale / levigaturaMicrosfaccettatura e ispezione dei bordi11V9 (Coppa)Resina (R)1500#-2000# (D10-D7)EWAG, ANCAMigliora la durezza dei bordi, previene le scheggiatureLevigatura controllata: 0,005-0,01 mm

Selezione della mola diamantata per le frese in metallo duro

Richiedono la rettifica di scanalature elicoidali, angoli di rilievo, facce terminali e taglienti. → la forma della ruota deve essere in grado di entrare nelle scanalature, garantire il gioco delle radici ed evitare interferenze.

Finitura del diametro esterno

  • Si utilizzano principalmente ruote rettilinee ad alta rigidità
  • Tipi comuni: 1A1, 4A1
  • Caratteristiche: Ampia area di contatto, rettifica stabile, che garantisce cilindricità e coerenza dimensionale.
  • Si sconsiglia l'uso di ruote con area di contatto ridotta, in quanto potrebbero causare segni di sfregamento o errori di rotondità.

Rettifica a profilo rettilineo

  • Vengono utilizzate ruote a disco con superfici laterali stabili
  • Tipi comuni: 14A1, 4A2
  • Caratteristiche: Buona rigidità laterale, che garantisce la rettilineità delle pareti delle scanalature e la coerenza dei margini.

Rettifica del bordo conico / del cono di piombo

  • Vengono utilizzate ruote a tazza di tipo angolare
  • Tipi comuni: 11V9, 12V2
  • Caratteristiche: Controllo preciso dell'angolo, adatto alla formatura di superfici coniche

Selezione di mole diamantate per inserti in metallo duro

Passo n.Fase del processoFunzionamento dettagliatoTipo di ruota (forma)Obbligazione raccomandataGrana comune (#/D)Macchine compatibiliScopo principalePrecauzioni
1Pretrattamento post-sinterizzazioneRimuovere lo strato di ossido e le bave, sagomare il grezzo, stabilire la superficie di riferimento.1A1 (diritto)Vitrificato (V)325#-400# (D46-D35)Agatone / Walter / VollmerCorreggere la deformazione di sinterizzazione, stabilire l'origine, lasciare un margine di 0,1-0,15 mm.Deve essere utilizzata una rettifica ad umido, con sufficiente refrigerante (≥3 L/min)
2Finitura della superficie dell'insertoRettifica di precisione delle superfici superiore e inferiore14A1 (dritto rinforzato)Resina (R)600#-800# (D25-D20)Agathon / StuderPlanarità ≤ 0,01 mm, Ra ≤ 0,4μmMacinazione bilanciata su due lati, avanzamento ≤ 0,02 mm/passaggio
3Rettifica dei bordiFormazione iniziale dei taglienti12A2 / 11V9Resina (R)400#-600# (D35-D25)ANCA / AgathonFormare angoli di spoglia e di rilievoEvitare la scheggiatura dei bordi
4Finitura dei bordiAffinamento dei bordi di precisione12A2 / 11V9Resina / MR800#-1200# (D20-D12)EWAG / ANCAMigliorano l'affilatura e la resistenza all'usuraPulire accuratamente i detriti
5Smussatura / levigaturaSmussatura dei bordi e controllo del raggio11V9 / 14F1Resina (R)1000#-1500# (D15-D10)Vollmer / ANCAMigliorare la resistenza dei bordiSmusso 0,005-0,02 mm
6Finitura ChipbreakerAffinare la geometria del rompitruciolo1A1 / ProfiloMR800#-1000# (D20-D15)Walter / ANCAEvacuazione fluida dei trucioliTolleranza ±0,02 mm
7Ispezione finaleMicro-lavorazione e ispezione11V9Resina (R)1200#-1500# (D12-D10)EWAG / VollmerMigliorare la stabilitàLevigatura 0,005-0,01 mm

Selezione della mola diamantata per alesatori in metallo duro

Rettifica della scanalatura elicoidale (processo di formatura del nucleo)

  • La mola deve avere una capacità di ingresso angolare e di profilatura laterale che le permetta di entrare nella scanalatura elicoidale per la rettifica di forma.
  • Tipi comuni: 11V9, 12A2, 14V9
  • Caratteristiche: Le mole con struttura angolata o affusolata consentono una rettifica senza interferenze all'interno della scanalatura ed evitano il contatto con i taglienti opposti.

Rilievo periferico / Rettifica del tagliente laterale

  • Sono necessarie ruote a disco o con superficie di lavoro su un solo lato, con una buona rigidità laterale e un'area di contatto stabile.
  • Tipi comuni: 14A1, 4A2
  • Caratteristiche: Contatto laterale stabile, adatto alla rettifica in rilievo, evitando l'interferenza con i taglienti già formati.

Rettifica del bordo di taglio finale / del bordo inferiore (taglio finale)

  • Le mole a tazza di piccolo diametro o le mole a disco di piccole dimensioni sono utilizzate per la rettifica localizzata di alta precisione.
  • Tipi comuni: 6A2, 11V9
  • Caratteristiche: Area di contatto ridotta, ideale per la rettifica di precisione di bordi di estremità, bordi inferiori e elementi di forma ad angolo ridotto.

La rettifica con alesatore utilizza principalmente mole diritte e a disco, privilegiando un'ampia area di contatto e la rigidità del sistema. Raramente vengono utilizzate mole complesse o di forma speciale.

Modelli comuni di disco diamantato per la rettifica di lame di sega in metallo duro

Passo n.Fase del processoFunzionamento dettagliatoTipo di ruota (forma)Obbligazione raccomandataGrana comune (#/D)Macchine compatibiliScopo principalePrecauzioni
1Pretrattamento del substrato della lama della segaSgrossatura di corpi in acciaio legato (superficie/OD), dimensionamento di spessori e diametri14A1Vitrificato (V)325# (D46)Vollmer / StuderDeformazione correttaÈ necessaria la macinazione a umido
2Finitura del substrato della lama di segaRettifica di precisione di superfici e OD14A1Vitrificato (V)600# (D25)Vollmer / ReineckerControllo della planaritàBasso avanzamento per passata
3Pretrattamento della punta in metallo duroRettifica della superficie della punta1A1Resina (R)600# (D25)ANCA / EWAGMigliorare la resistenza alla brasaturaEvitare le scheggiature
4Medicazione post-brasaturaSaldatura pulita1A1 + 11V9Resina (R)600#-800#Vollmer / WalterQualità stabile del giuntoPulire accuratamente
5Smerigliatura grossolana della faccia lateraleCorrezione della planarità laterale14A1Resina (R)400# (D35)Vollmer / ABMConfigurazione del gioco lateraleSimmetria richiesta
6Profilo del dente Rettifica grossolanaAngoli di inclinazione/rilievo della forma12A2 / 12V2Resina (R)400#-600#Vollmer / WRIGHTFormazione della geometria del dentePrecisione del passo di controllo
7Finitura del profilo del denteFinitura di precisione12A2 / 11V9Resina / MR800#-1000#Vollmer / ANCAMiglioramento della nitidezzaCoerenza del lotto
8Rifinitura del denteRettifica della parte superiore del dente14F1Resina (R)600#-800#Vollmer / ABMResistenza all'usuraSmusso uniforme
9Finitura della faccia lateraleAffinamento della superficie14A1Resina / MR800#-1200#Studer / VollmerQualità della superficieEvitare i graffi
10Levigatura dei bordi / Ispezione finaleMicro-lavorazione e ispezione11V9Resina (R)1200#-1500#EWAG / VollmerStabilità dei bordiRimozione minima

Modelli standard comuni di mole diamantate a legante vetrificato

Applicazione di mole diamantate vetrificate 125MM 6A2 nel processo di rettifica di utensili PCD e PCBN
Ruote diamantate vetrificate 6A2
1A1 ruota diamantata vetrificata per la macinazione del carburo di tungsteno dell'inserto di PCD della taglierina di PDC in bianco
Mola diamantata 1A1 vetrificata
Mole periferiche diamantate vetrificate per PCD CBN
Mole periferiche diamantate vetrificate
Mole diamantate vetrificate senza centri 1A1,6A1,9A1 Tipo
Mole diamantate diamantate vetrificate per rettifica senza centri

Guida alla scelta dei dischi diamantati per utensili in metallo duro

Mola diamantata per utensili in carburo di tungsteno 1
1A1
3a1 Resin Bond Diamond Wheels Produttore di ruote diamantate
3A1
Mola diamantata per utensili in carburo di tungsteno 2
1F1
1v1 Resin Bond Diamond Wheels Produttore di ruote diamantate
1V1
Mola diamantata per utensili in carburo di tungsteno 3
6A2
4a2 Resin Bond Diamond Wheels Produttore di ruote diamantate
4A2
11V2 Resin Bond Diamond Wheels Produttore di ruote diamantate
11V2
Mola diamantata per utensili in carburo di tungsteno 4
11A2
Mola diamantata per utensili in carburo di tungsteno 5
6A9
11V9 Resin Bond Diamond Wheels Produttore di ruote diamantate
11V9
12a2 Mole diamantate con legante in resina Produttore
12A2
12v2 Resin Bond Diamond Wheels Produttore di ruote diamantate
12V2
12v9 Resin Bond Diamond Wheels Produttore di ruote diamantate
12V9
14A1 Resin Bond Diamond Wheels Produttore
14A1
14F1 Mole diamantate con legante in resina Produttoril
14F1

Per la rettifica del metallo duro, disco diamantato con legante in resina e mole diamantate vetrificate sono le soluzioni più comunemente utilizzate. Non riuscite a trovare il vostro modello o avete bisogno di un tipo di legame diverso (metallo, ceramica, galvanica o ibrido)? Contattateci via e-mail: vi risponderemo entro 24 ore con una soluzione su misura.

Se desiderate saperne di più sulle applicazioni e sui casi di studio delle mole a legante ibrido, consultate l'articolo qui sotto:

Contatto fluttuante

Alla New Diamond Tools ci concentriamo sulla qualità del servizio clienti.

Prodotto correlato

Mola diamantata in resina
Mola diamantata vetrificata
Disco da taglio diamantato