

Catalogue

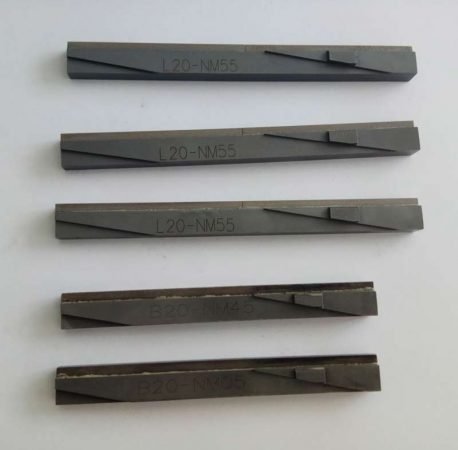
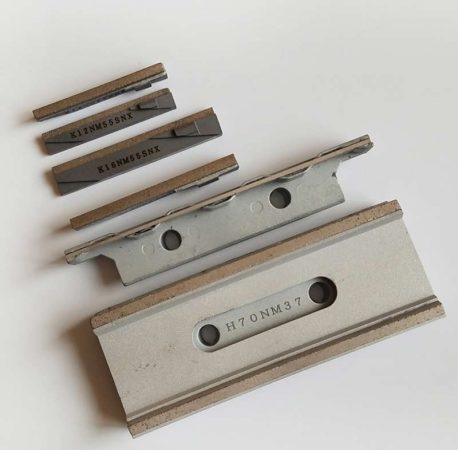
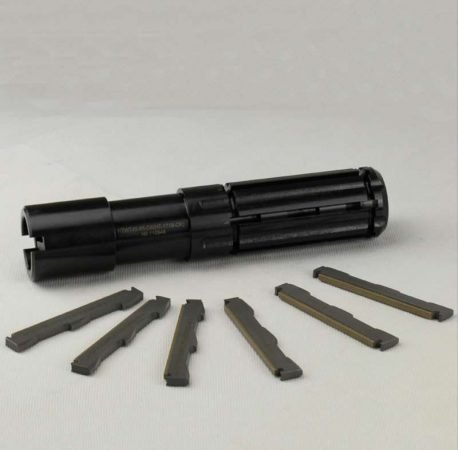
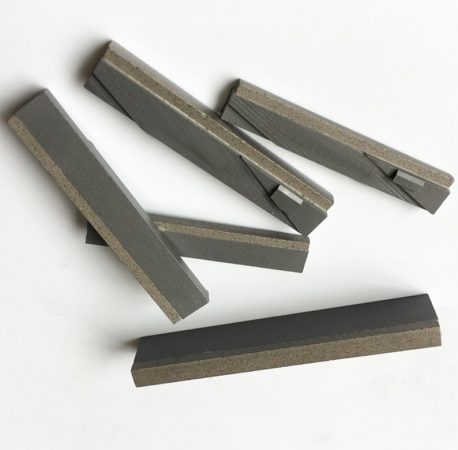
Processus de rodage désigne un ensemble de pierres (bâtons) assemblées sur le tête d'affûtage exerce une pression sur la pièce le long de l'axe radial, et en tournant et en se déplaçant d'avant en arrière pour la machine à honer de précision.
Lors du rodage de matériaux très durs et très résistants, l'efficacité de la pierre de rodage super-dure (bâton) est de 3 à 75 fois supérieure à celle de la pierre abrasive ordinaire, et l'efficacité du rodage des matériaux ordinaires est également améliorée d'environ 10 fois. Comme l'usure de la pierre de rodage super-dure (bâton) est faible, la forme correcte de l'outil abrasif peut être maintenue, l'erreur de forme du trou peut être corrigée facilement et la mesure active peut être utilisée, ce qui permet d'obtenir une plus grande précision de rodage et un effet économique plus important.
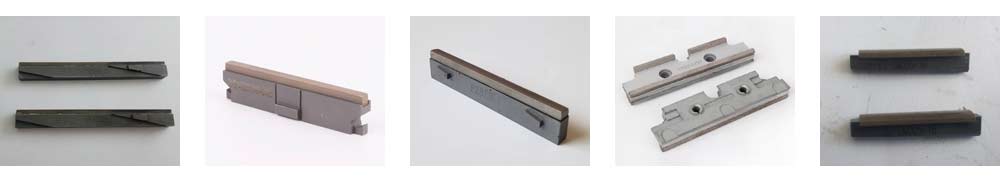
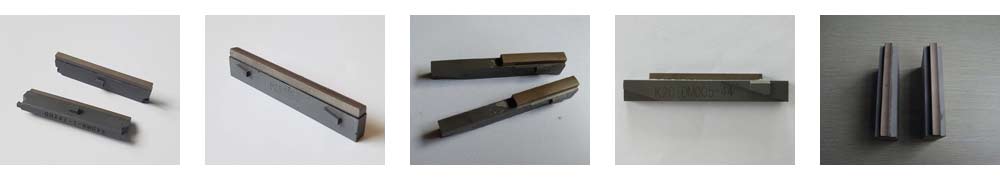
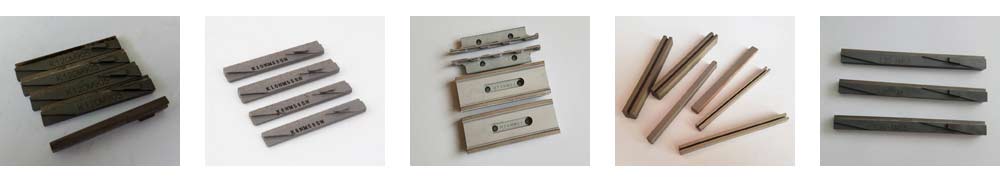
Nous pouvons fournir les séries suivantes de pierres de rodage diamantées et CBN
Caractéristiques techniques de la gamme de pierres à affûter standard
Série K : K3, K4, K5, K6, K8, K10, K12, K16, K20, AK20
Série B : BL3, BL4, BL5, BL6, BL8, BL10, BL12, BL16, BL20
Série L : L3, L4, L5, L6, L8, L10, L12, L16, L20
Série H : H70, H50
Série YY : YY32, YY48, Y56, Y32, Y20
Autres séries : AL20, P20, P28
Nous proposons également des services personnalisés
Ces pierres à roder en CBN et en diamant sont compatibles avec une large gamme de machines à roder et de têtes de rodage courantes.
Sélection du CBN et de la pierre à honer (bâton) et analyse des paramètres
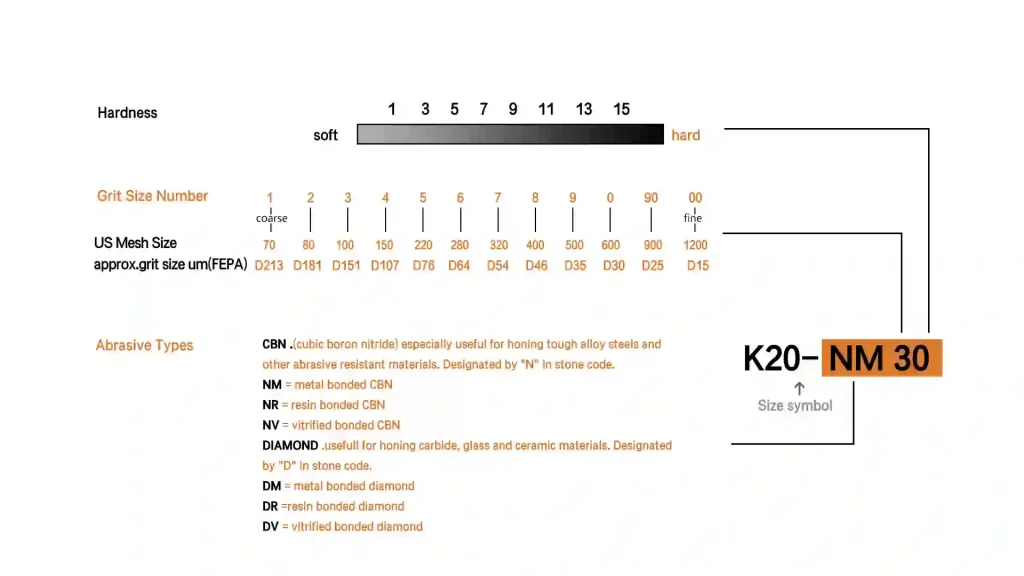
Abrasif
Il existe principalement deux types de diamant synthétique et de nitrure de bore cubique (CBN).
Le diamant synthétique est utilisé pour traiter les matériaux durs et cassants, comme le rodage de l'acier à haute teneur en carbone, de la fonte, du carbure cémenté, etc.
La dureté du nitrure de bore cubique (CBN) est inférieure à celle du diamant, mais la solidité, la résistance à la chaleur et la stabilité chimique sont bonnes. Il est principalement utilisé pour le rodage de l'acier allié à haute résistance, de l'acier à outils, de l'acier inoxydable et de l'acier allié résistant à la chaleur.
Le cran
Pour une même exigence de rugosité, la granulométrie de l'abrasif superdur utilisé pour le rodage de finition est 1# ou 2 # plus fine que celle de l'abrasif ordinaire, et celle de l'acier non trempé est 1# ou 2# plus fine que celle de l'acier trempé.
La pierre de rodage super-dure (bâton) convient pour le rodage d'ébauche et de finition de divers matériaux, mais elle est moins efficace que l'abrasif ordinaire pour une faible rugosité (Ra< 0,1μm).
Sélection de pierres à honer en diamant et en nitrure de bore cubique (bâtonnet) Grit
Le cran | Matériau et marge /mm | Rugosité de surface Ra/μm | ||
Acier non trempé Acier trempé | Fonte | Acier trempé | Fonte | |
80/100-120/140 | 0.08-0.12 0.05-0.08 | 0.10-0.15 | 2.5-1.5 | 2.5-1.3 |
120/140-200/230 | 0.04-0.07 | 0.07-0.09 | 1.25-0.8 | 2.5-0.8 |
200/230-325/400 | 0.02-0.04 | 0.05-0.07 | 0.63-0.4 | 1.25-0.8 |
325/400-30/36 | 0.01-0.03 | 0.04-0.05 | 0.4-0.2 | 1.25-0.4 |
30/36-10/20 | 0.01-0.2 | 0.02-0.04 | 0.32-0.2 | 0.4-0.2 |
10/20 | 0.005-0.015 | 0.01-0.02 | 0.16-0.1 | 0.32-0.1 |
L'obligation et la concentration de Pierres de rodage superabrasives
Le liant et la concentration doivent être choisis en fonction des conditions de rodage. Principe de base :
Pour le rodage de finition d'une pierre de rodage à grain fin (bâton), utiliser un liant à base de résine et une faible concentration.
Pour le rodage grossier de la pierre de rodage en bronze (bâton), choisir une concentration élevée.
Pour les pierres de rodage (bâtons) et les meules montées en diamant ou en nitrure de bore cubique (CBN) électrodéposées, utiliser une concentration élevée.
Obligation | Code | Concentration/% | Application |
Résine | S | 25-50 | Utilisé pour le honage à faible rugosité (honage de finition, honage de polissage). |
Vitrifié | V | 75 | Bon auto-affûtage, grande efficacité de rodage, utilisé pour le rodage grossier, le rodage semi-fini. |
Bronze | Q | 100-150 | Haute résistance, bonne résistance à l'usure, mauvais auto-affûtage, utilisé pour le rodage de matériaux cassants, durs ou résistants. |
Métal électrodéposé | D | 200 | Formation de pierres à honorer, Honing mandrin avec un petit trou, efficacité élevée du rodage, faible durabilité |
Caractéristiques de la forme de la pierre à aiguiser super-dure (bâton)
La forme et la taille des pierres de rodage abrasives super-dures dépendent du liant utilisé. En général, l'auto-affûtage des pierres de rodage à liant résine, vitrifié ou galvanique est bon et leurs formes sont proches de celles des pierres abrasives ordinaires. Les pierres de rodage à liant bronze doivent être des pierres étroites avec une rainure pour améliorer l'auto-affûtage et éviter le blocage.