

Si vous avez besoin de pierres à roder équipées de systèmes de mandrins de rodage de type K, vous trouverez ici des solutions superabrasives à un prix avantageux.


NewDiamondtools Notre entreprise applique des processus de production rigoureux afin de fournir à ses clients des pierres à affûter de haute qualité, à des prix compétitifs et avec des délais de production réduits.
Les pierres à roder destinées aux systèmes de mandrins de rodage de type K sont principalement fabriquées à partir de matériaux superabrasifs, notamment le diamant et le CBN. Elles sont conçues pour les machines à roder horizontales et permettent d'effectuer une finition de précision de l'alésage interne de composants tels que les cylindres de moteur, les compresseurs et d'autres pièces similaires.

Nous proposons des pierres à roder superabrasives équipées de systèmes de mandrins de rodage de type K, L, B, R, Y et P, disponibles dans de nombreuses granulométries et duretés.
Abrasifs et applications des pierres à roder pour le système de mandrins de type K
À propos des abrasifs : c'est un sujet qui revient souvent, mais qui mérite tout de même d'être abordé ici. La pierre de la série K utilise principalement des abrasifs ultra-durs : le CBN et le diamant
- Les abrasifs CBN sont généralement utilisés pour le rodage des matériaux ferreux tels que l'acier à outils, l'acier rapide et l'acier inoxydable.
- Les abrasifs diamantés, en revanche, conviennent mieux aux matériaux tels que les alliages durs, la fonte, les céramiques industrielles et le verre optique.

Si les inscriptions figurant sur une pierre à affûter sont suffisamment claires, ces codes alphanumériques nous permettent d'obtenir de nombreuses informations sur le produit, car les formulations et les spécifications qu'ils représentent sont normalisées.
Signification des paramètres des pierres à roder de la série K
Lors du choix de pierres à roder destinées aux systèmes de mandrins de rodage de type K, il est important de bien comprendre les indications figurant sur les pierres. Bien que nous disposions d’une vaste expérience dans ce secteur, nous estimons utile d’expliquer ces paramètres afin d’aider nos clients à mieux comprendre les pierres à roder qu’ils achètent.

Prenons l'exemple de ce modèle : K12-NM15.
- Différentes séries de mandrins sont utilisées pour le honage de trous de différentes tailles — par exemple, vous pouvez utiliser un “Série K” ou un “Série P” en fonction de la taille de l'alésage et de l'application.
- Les personnages“12” indiquent la gamme de tailles de rodage du mandrin. Par exemple : Si le numéro est“6”, Il s'adapte à une gamme de tailles d'alésage de “4.7-6.22 mm” . Si le numéro est“12”, il s'adapte à une gamme de tailles d'alésage de “8,4-12,57 mm”.En d'autres termes, le numéro spécifie la taille du mandrin (et de la pierre correspondante) adaptée à une plage de diamètres d'alésage donnée.
- Le personnage “N” représente le “le type d'abrasif utilisé”.Dans ce cas, “N” signifie “CBN (nitrure de bore cubique)”Cette lettre peut également varier en fonction du matériau à honorer - par exemple, s'il s'agit d'une pierre de taille, d'une pierre de taille ou d'une pierre d'angle. “D”, Cela indique que la pierre utilise “abrasif diamant” au lieu de cela.
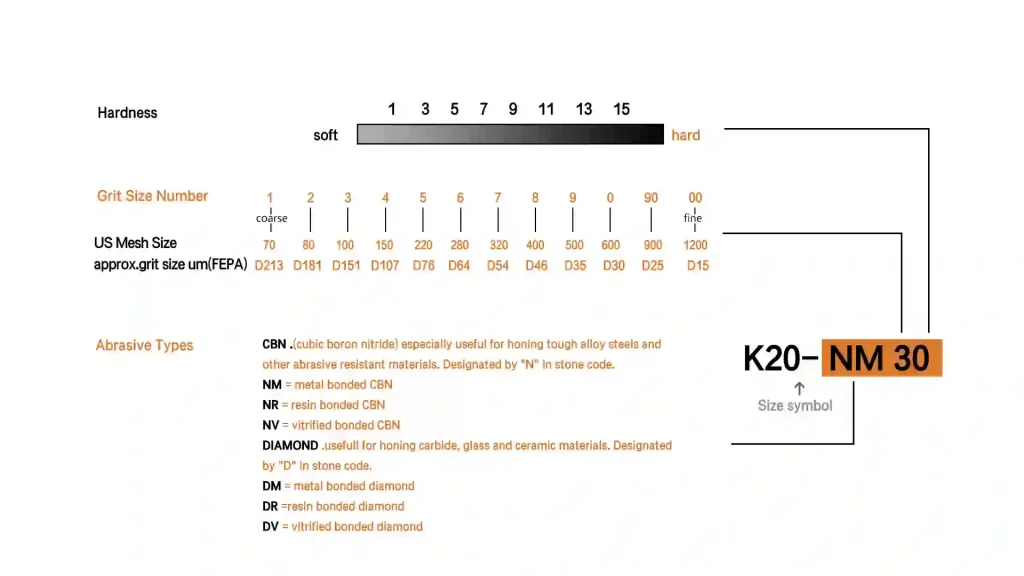
- Le personnage “M” représente le “type d'obligation”. Pour les matériaux superabrasifs, les deux types de liaison les plus courants sont les suivants “lien de résine” et “liaison métallique”:M = Liaison avec le métal, ce qui offre *une plus longue durée de vie à l'outil.R = Liaison avec la résine, ce qui permet d'obtenir une finition de surface plus lisse.
- Le nombre “5” représente le “dureté du lien”. La taille des grains abrasifs étant fixée, le réglage de la dureté du liant permet d'atteindre un équilibre entre l'acuité de coupe et la durée de vie de l'outil.une dureté de liant plus faible signifie que le liant est plus mou, ce qui donne à la pierre une action de coupe plus nette. Cependant, s'il est trop mou, le liant peut ne pas retenir efficacement les particules de diamant ou de CBN, ce qui entraîne une perte d'abrasif et une réduction de la durée de vie de l'outil. Une dureté de liant plus élevée rend la pierre plus rigide, mais elle coupe moins efficacement - comme un homme fort essayant de couper un arbre avec une hache émoussée - ce qui entraîne une perte de temps et d'efforts**.


Pour les deux derniers paramètres, Le tableau ci-dessous, qui comprend également des informations telles que le **taux d'enlèvement des matériaux**, fournit une explication plus détaillée et permet de mieux comprendre leurs effets.
| Code | NM75 | NM55 | NM50 | NM45 | NM65 | NM85 | NM95 | NM15 | NM05 | NM04 | NM005 |
|---|---|---|---|---|---|---|---|---|---|---|---|
| Taille du grain | 80# | 100# | 120# | 140# | 180# | 240# | 280# | 300# | 400# | 500# | 800# |
| Granulométrie abrasive | D181 | D151 | D126 | D107 | D91 | D64 | D54 | D48 | D35 | D25 | D15 |
| Finition de la surface | 2.0-1.6 | 1.6-1.4 | 1.6-1.4 | 1.4-1.3 | 1.3-1.0 | 1.0-0.8 | 0.8-0.7 | 0.8-0.6 | 0.6-0.4 | 0.4-0.2 | 0.2-0.1 |
| Enlèvement des stocks | 0.1-0.2 | 0.05-0.1 | 0.05-0.1 | 0.05-0.1 | 0.03-0.1 | 0.03-0.07 | 0.02-0.035 | 0.015-0.03 | 0.01-0.015 | 0.01-0.015 | 0.005-0.01 |
Précautions à respecter lors de l'installation des pierres à roder de type K
Conformément aux spécifications standard du secteur, l'installation des pierres à roder de type K doit respecter les étapes clés et les précautions suivantes :
Préparation à l'installation
- Vérifiez la pierre à roder de type K : Avant l'installation, assurez-vous que la surface de la pierre est exempte de films protecteurs ou de contaminants afin de ne pas compromettre la précision de l'usinage.
- Choisissez un mandrin adapté : les pierres à roder de type K doivent être utilisées avec des machines à roder horizontales compatibles., en veillant à ce que le type de pierre (par exemple, K10, K12) soit adapté à l'équipement.
- Nettoyer l'environnement de travail : Une grande propreté est essentielle pour le rodage. Nettoyez soigneusement l'alésage de la pièce et le mandrin pour éviter que des particules abrasives ou des débris ne s'incrustent dans la surface.

Étapes de l'installation
- Fixez la pierre à roder de la série K : Fixer la pierre sur le porte-pierre à l'aide d'un adhésif, en veillant à ce que le porte-pierre puisse glisser facilement dans la direction radiale.
- Ajuster la pression du ressort : Utilisez le siège du ressort pour réguler la force du ressort, en vous assurant que le cône à l'intérieur de la tête de rodage pousse uniformément le porte-pierre pour une avance radiale régulière.
- Calibrage du centrage : Après l'installation, vérifiez l'alignement entre la broche de rodage et l'alésage de la pièce à usiner afin d'éviter tout défaut d'arrondi dû à un mauvais alignement.

Précautions
- Éviter une chaleur de rodage excessive : Contrôlez l'enlèvement de matière, la vitesse de rotation de la broche et la pression, et sélectionnez le grain de pierre approprié (par exemple, NM55, NM05) ainsi que le liquide de refroidissement adéquat afin d'éviter que la déformation thermique n'affecte les dimensions.
- Effectuer un entretien régulier des outils : Vérifiez le système de mesure automatique, la stabilité de l'alimentation en air et la propreté du liquide de rodage pour vous assurer que le système de traitement reste stable.
Les pierres à roder de type K peuvent être personnalisées en fonction d'échantillons fournis par le client, avec des paramètres définis tels que le matériau, les dimensions, la granulométrie, la dureté et d'autres caractéristiques. Les utilisateurs peuvent également choisir la granulométrie appropriée en fonction de la **machine à roder, de la pièce à usiner, du matériau et de la dureté de celle-ci, de l'enlèvement de matière, de l'état de surface et des exigences en matière de hachures croisées**.

Pour plus d'informations sur nos solutions de pierres à affûter, veuillez consulter le lien ci-dessous.
Les caractéristiques techniques des produits sont fournies à titre indicatif uniquement. Les performances peuvent varier en fonction du matériau de la pièce à usiner, des réglages d'usinage et des conditions d'utilisation. Toutes les marques déposées et tous les noms de produits appartiennent à leurs propriétaires respectifs. Nous ne sommes affiliés à aucune marque ou aucun fabricant tiers et ne bénéficions d'aucun soutien de leur part.

Les commentaires sont fermés.