

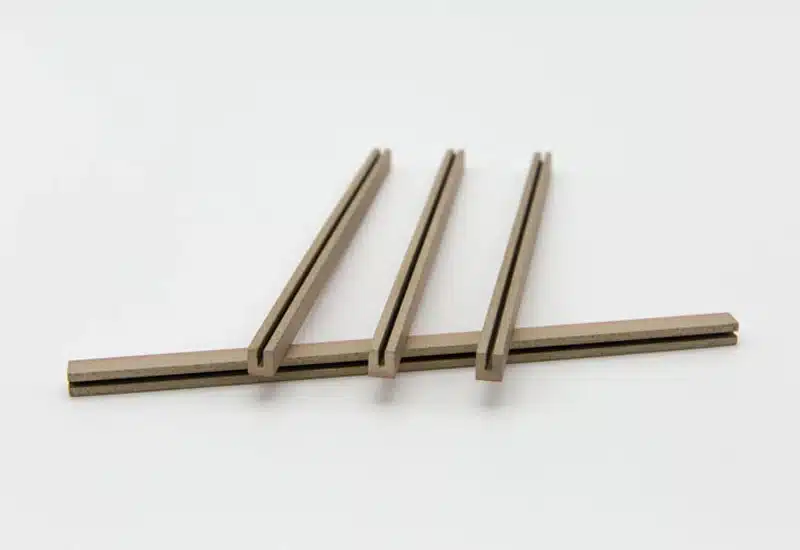
Nous proposons des pierres à roder en diamant CBN super-abrasives compatibles avec les systèmes de mandrins de rodage de type L, K et P, couvrant une large gamme de dimensions courantes.


Comment choisir des pierres à roder avec des systèmes à mandrin de type L
Lors du choix de pierres à roder adaptées aux systèmes de mandrins de type L, les principaux paramètres à prendre en compte sont les suivants :
- Type d'abrasif
- Type d'obligation
- Dureté de l'adhérence
- Longueur de la pierre et autres détails dimensionnels
| Paramètres | L3 | L4 | L5 | L6 | L8 | L10 | L12 | L16 | L20 | BAL20 |
|---|---|---|---|---|---|---|---|---|---|---|
| Longueur de la pierre de rodage (mm) | 25 | 25 | 31.7 | 35 | 57 | 57 | 88.9 | 114.3 | 114.3 | 114.3 |
| Plage de rodage(mm) | 2.54~3.05 | 3.05~3.81 | 3.81~4.70 | 4.70~6.22 | 6.22~7.82 | 7.82~9.40 | 9.40~12.57 | 15.72~18.90 | 15.72~18.90 | 18.90~26.19 |
| Mandrin de rodage | BL3 | BL4 | BL5 | BL6/L6 | BL8/L8 | BL10/L10 | BL12/L12 | BL16/L16 | BL20/L20 | BAL20/AL20 |
| Adaptateur | BL3-A | BL4-A | BL5-A | BL6-A | BL8-A | BL10-A | BL12-A | BL16-A | BL20-A | BL20-A |
Si une sélection plus précise est nécessaire, le client doit également fournir des informations supplémentaires sur l'usinage, notamment :
- Diamètre de l'alésage
- Profondeur de l'alésage
- Finition de surface requise (Ra)
3.1 Matériaux abrasifs pour les pierres à roder du système à mandrin de type L
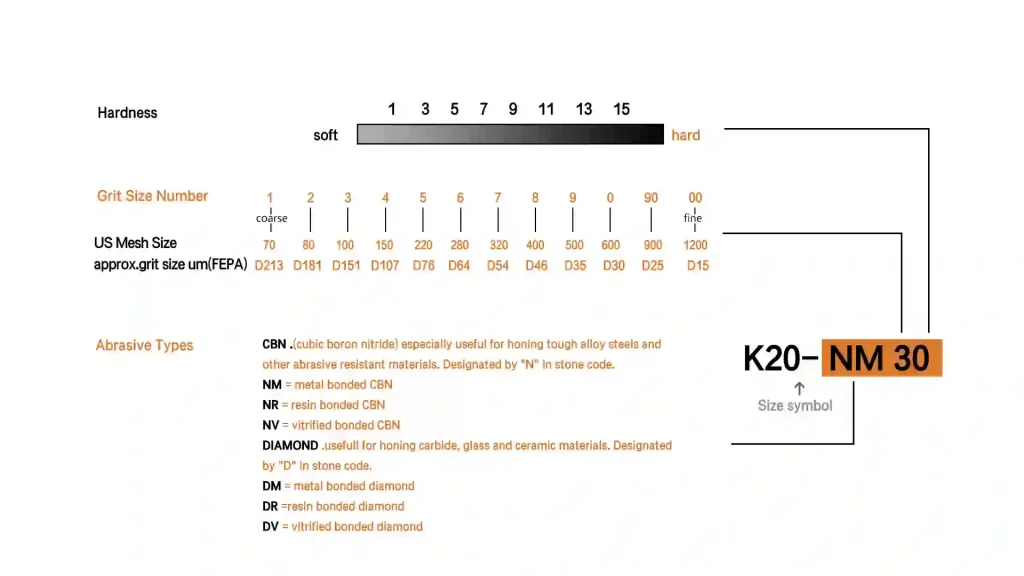
Les superabrasifs sont de deux types : le diamant et le CBN. Lors de l'usinage de matériaux durs et cassants ou contenant des éléments ferreux, ces deux abrasifs se complètent. Pour plus de détails, veuillez vous référer au tableau ci-dessous.

3.2 Systèmes de liant pour les pierres à roder à mandrin de type L
Les types de liants les plus courants pour les pierres superabrasives sont les suivants liaisons métalliques et Liaisons en résine.
- Les liants métalliques sont généralement utilisés au stade du dégrossissage. Ils offrent une longue durée de vie, mais nécessitent un dressage opportun au cours du processus pour exposer des arêtes de coupe fraîches et maintenir un tranchant constant.
- Les collages à la résine sont plus souvent utilisés pour les étapes de précision ou de finition. Bien qu'ils aient une durée de vie plus courte, ils offrent un excellent tranchant et une élasticité naturelle, ce qui permet d'obtenir une finition de surface supérieure sur la pièce. Elles sont idéales pour les étapes ultérieures du honage, lorsqu'une qualité supérieure et une précision de surface plus fine sont requises.

3.3 Niveaux de dureté des liants pour les pierres à roder du système à mandrin de type L
Par conséquent, la dureté du liant doit être ajustée en fonction du matériau spécifique à honorer afin d'obtenir un équilibre optimal entre l'efficacité et la durabilité.
La dureté du liant affecte directement le comportement d'auto-affûtage de la pierre de rodage.
Un lien avec bon auto-affûtage permet d'obtenir une grande acuité de coupe pendant l'usinage, mais la durée de vie totale de la pierre sera plus courte.
Un lien avec mauvais auto-affûtage offre une efficacité de coupe moindre, mais la durée de vie de la pierre est plus longue.
3.4 Dimensions en longueur des pierres à roder pour le système de mandrins de type L
Pour cela, il suffit de se référer aux indications figurant sur la pierre à roder existante. L’essentiel est de choisir un mandrin de rodage compatible en fonction du diamètre intérieur. Chaque mandrin nécessite des dimensions spécifiques pour la pierre à roder, qui respectent les normes courantes du secteur. Il suffit aux clients de fournir les caractéristiques techniques de leur pierre à roder actuelle.
4. En ce qui concerne les quatre scénarios d'application de l'honage :
Honage de trous traversants
Le rodage à travers un trou est utilisé pour les alésages qui sont complètement ouverts aux deux extrémités. Pendant le rodage, la tête entre d'un côté de l'alésage et sort complètement de l'autre. Cela permet une excellente évacuation des copeaux et un bon refroidissement, un contact uniforme avec l'abrasif et un contrôle plus facile de la rugosité de la surface.
Ce procédé est très stable, offre une grande efficacité d'usinage et constitue la méthode de rodage la plus utilisée. Les applications typiques sont les cylindres hydrauliques, les paliers, les chemises de moteur et autres composants similaires.

Honage de trous borgnes
Le honage par trou borgne est utilisé pour les alésages fermés à une extrémité. Comme la tête de honage ne peut pas passer à travers, un contrôle précis de l'avance est nécessaire au fond de l'alésage. Le fond de l'alésage est susceptible de présenter des zones non usinées, c'est pourquoi des mandrins avec des patins de guidage ou des têtes extensibles contrôlables sont généralement utilisés.
Le processus exige des paramètres d'usinage stricts, avec un accent particulier sur le contrôle de la course et le refroidissement. Le honage de trous borgnes est couramment appliqué à des composants tels que les corps de vannes, les corps de pompes et les cylindres de compresseurs.

Honage de trous étagés
Le honage par trous étagés est utilisé pour les alésages comportant différents segments de diamètre le long de l'axe (alésages étagés ou multi-diamètres). Pendant le honage, la pression d'avance et la course doivent être soigneusement contrôlées pour chaque segment. Chaque segment d'alésage nécessite une taille de mandrin adaptée ou un usinage segmenté. Une grande précision dans le positionnement et la concentricité est essentielle. Cette méthode est couramment appliquée à des composants tels que les corps de vannes hydrauliques, les pièces à chambres multiples et les sièges d'injecteurs de carburant.
Chanfreinage / Honage de trous spéciaux
Le honage des trous coniques ou de forme spéciale est utilisé pour les géométries non standard telles que les alésages coniques, les alésages ovales, les alésages polygonaux et les trous à contours complexes. Ce processus nécessite des mandrins réglables ou conçus sur mesure, et souvent des outils de honage et des dispositifs de guidage personnalisés. Bien que la difficulté d'usinage soit élevée, il permet d'obtenir une précision de forme exceptionnelle et une qualité de surface supérieure. Cette méthode est idéale pour les composants de précision tels que les vannes de contrôle hydraulique, les pièces optiques et les raccords aérospatiaux de haute précision.
Pourquoi choisir Newdiamond pour les pierres à roder du système de mandrins de type L ?
NewDiamond est une entreprise de haute technologie spécialisée dans la recherche, le développement et la fabrication d'outils de rodage de précision, et plus particulièrement de pierres et de mandrins de rodage. Dotée de processus de production avancés, d'un système d'inspection complet et d'une équipe technique expérimentée, l'entreprise s'engage à fournir à ses clients des produits de rodage d'une grande précision, d'une longue durée de vie et d'une excellente régularité.

NewDiamond propose des pierres à roder et des mandrins compatibles avec une large gamme de systèmes de machines à roder. Nous développons également des produits sur mesure pour diverses plateformes d’équipements, à partir d’échantillons ou de plans fournis par nos clients. Pour l’usinage des métaux, des céramiques, du verre, des cristaux, des semi-conducteurs, du saphir, du carbure de silicium et d’autres matériaux fragiles difficiles à usiner, NewDiamond propose des solutions abrasives et de liants parfaitement adaptées (notamment le diamant, le CBN, l’oxyde d’aluminium, le carbure de silicium, etc.) pour les opérations de rodage grossier, de semi-finition et de rodage de précision.
Avec une performance supérieure des produits, une capacité d'approvisionnement stable et une assistance technique rapide, NewDiamondtools est devenue un partenaire à long terme pour de nombreuses entreprises de fabrication de précision, tant au niveau national qu'international. Respectant la philosophie “Qualité d'abord, innovation, orientation client”, l'entreprise améliore sans cesse la qualité de ses produits et de ses services, s'efforçant de devenir un leader mondial dans le domaine des solutions de rodage avancées.
Les caractéristiques techniques des produits sont fournies à titre indicatif uniquement. Les performances peuvent varier en fonction du matériau de la pièce à usiner, des réglages d'usinage et des conditions d'utilisation. Toutes les marques déposées et tous les noms de produits appartiennent à leurs propriétaires respectifs. Nous ne sommes affiliés à aucune marque ou aucun fabricant tiers et ne bénéficions d'aucun soutien de leur part.

Les commentaires sont fermés.