

Catalogue
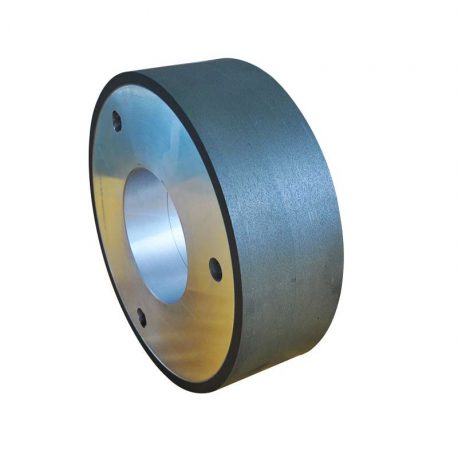
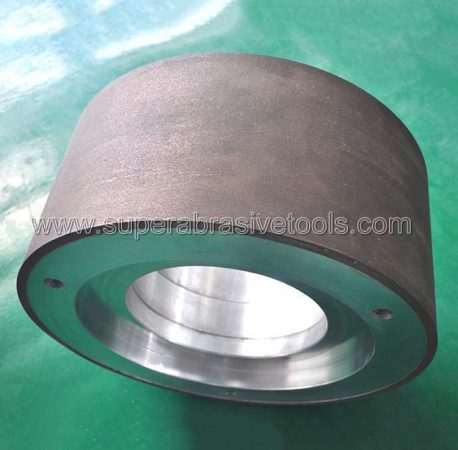
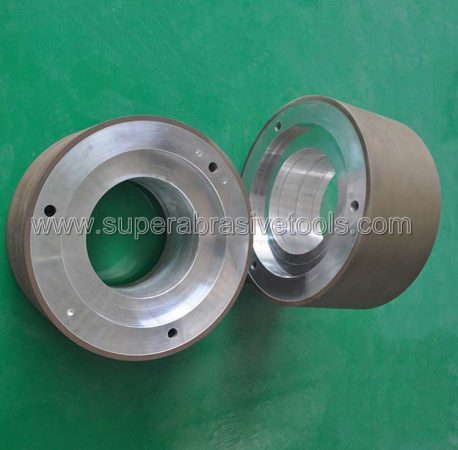
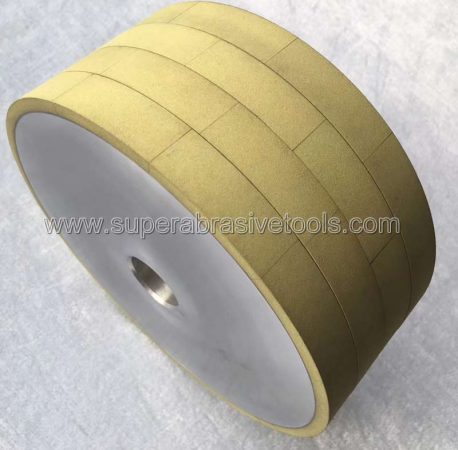
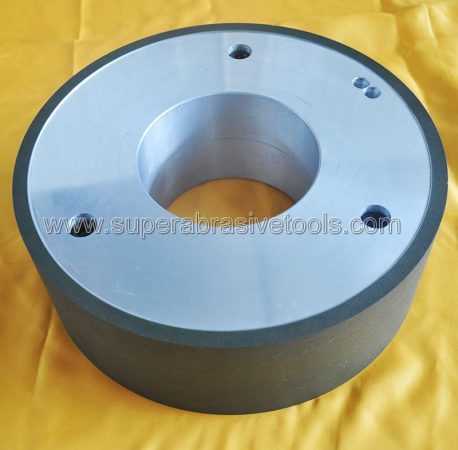
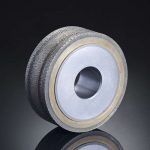
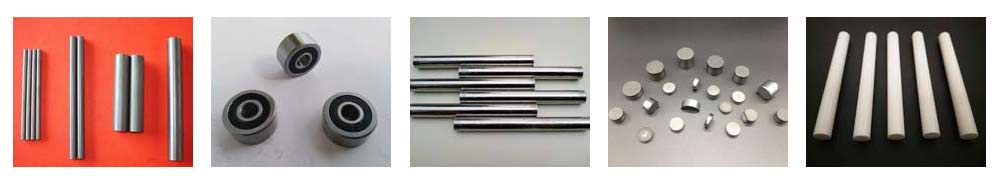
La meule centerless super-dure est une meule spéciale pour les machines de meulage centerless. Elle est utilisée pour le meulage de matériaux durs et cassants tels que le carbure de tungstène, la céramique, les matériaux magnétiques, les outils PDC, etc.
Les abrasifs sont diamant ou CBN. Les types de liants sont la résine, le liant vitrifié et le liant métallique.
Grâce à la haute efficacité, à la haute précision et à la longue durée de vie de la meule sans centre diamantée ou CBN, elle convient à un grand nombre de tuyaux automatiques, de tiges et de pièges pour le meulage externe. Qu'il s'agisse de la qualité du produit traité ou de la régularité, les deux sont meilleures que la meule abrasive sans centre conventionnelle.
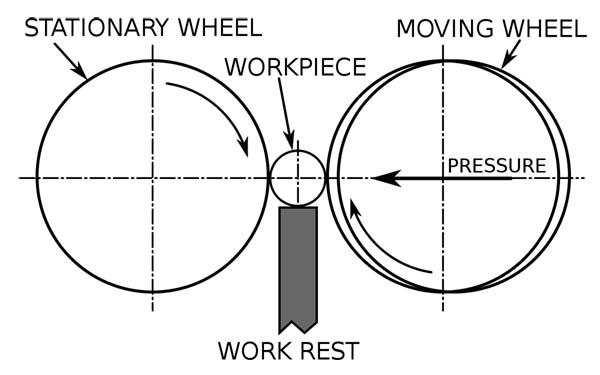
Principe de fonctionnement de la meule super dure sans centre
La rectifieuse centerless de haute précision n'est pas équipée d'une tête et d'une contre-pointe. Au lieu de cela, une palette et une roue de guidage soutiennent la pièce à usiner qui est rectifiée par la meule.
La méthode de meulage sans centre se compose de trois mécanismes : une meule, une roue de réglage et un support de travail. La meule sert à meuler, tandis que la roue de réglage contrôle la rotation de la pièce et lui donne une vitesse d'avance. Le support de travail peut soutenir la pièce pendant le meulage.
Méthode de rectification de la machine de rectification sans centre
Il existe trois types principaux de méthodes de meulage sans centre, à savoir le passage, la coupe en plongée et la coupe en plongée.
Il existe trois principaux types de méthodes de rectification pour les machines de rectification sans centre : la rectification en continu, la rectification en profondeur et la rectification sans centre en continu et en profondeur.
- Meulage centerless en continu : La pièce est rectifiée dans le sens de l'axe de la meule. L'avance axiale de la pièce se fait en ajustant la légère inclinaison de l'axe de la meule de guidage. Cette machine convient à la rectification de pièces cylindriques minces, d'arbres courts sans trous centraux, de manchons, etc.
- Meulage sans centre en avance : Il y a un point d'appui de positionnement axial pour la palette de support, et le support de la pièce à une certaine position de la palette, et elle est rectifiée par une meule ou une roue de guidage. Elle est utilisée pour le meulage de pièces comportant un épaulement de broche ou une plaque convexe, ainsi que des cônes, des sphères ou d'autres pièces rotatives.
- Rectification centerless en avance directe et en avance indirecte : Il s'agit d'une combinaison des deux. En outre, il existe la rectification par avance tangentielle et la rectification par avance finale de la pièce à gradins dans la direction axiale. Avec une productivité élevée, les rectifieuses cylindriques sans centre sont principalement utilisées pour la production de masse et sont facilement automatisables.
Avantages et inconvénients du meulage sans centre
1 Traitement continu, pas besoin de rétracter l'outil, temps de serrage court de la pièce à usiner et productivité élevée.
2 Le mécanisme de positionnement du support et de la roue de guidage est plus rigide que le cadre supérieur et central de la rectifieuse cylindrique conventionnelle, et l'enlèvement de matière est important, ce qui convient bien au traitement des pièces d'arbres minces, et il est facile de réaliser un meulage à grande vitesse et un meulage puissant.
3 La pièce à usiner sur la rectifieuse cylindrique sans centre est positionnée sur le mécanisme de positionnement par le cylindre. La quantité de meulage est la marge sur le diamètre de la pièce.
Par conséquent, l'effet de l'usure de la meule, la compensation du mécanisme d'alimentation et l'erreur répétée de précision de positionnement du mécanisme de coupe sur le diamètre de la pièce sont relativement faibles, seulement la moitié de ceux de la rectifieuse cylindrique conventionnelle, et il n'est pas nécessaire de percer le trou central.
4 Le mécanisme de passage de la meule large de la rectifieuse sans centre peut augmenter la capacité de traitement à chaque fois, lors du meulage par enlèvement de copeaux, elle peut être utilisée pour le meulage de profils complexes, la haute productivité, les applications étendues.
5 La rectifieuse cylindrique sans centre n'a pas de mécanisme qui puisse garantir la précision relative de la position (coaxialité, verticalité, etc.) de la surface rectifiée et de la surface non rectifiée, et la précision de la position de la surface rectifiée et de la surface non rectifiée.
L'arrondi est médiocre lors du meulage dans le sens axial de la surface externe intermittente.
6 La surface de meulage présente une rondeur impaire. S'il est grand, il donnera souvent l'illusion que la taille mesurée est plus petite que la taille physique la plus grande, ce qui affectera la qualité de l'assemblage et les performances de travail.
7 Le réglage de la machine-outil est compliqué et prend du temps. Il est nécessaire d'ajuster la hauteur du support, la distance et les paramètres de processus connexes lors du remplacement des pièces de diamètre différent à chaque fois. Par conséquent, la technologie de réglage est difficile et ne convient pas aux petits lots et à la production d'une seule pièce.
Types de meules superabrasives sans centre :
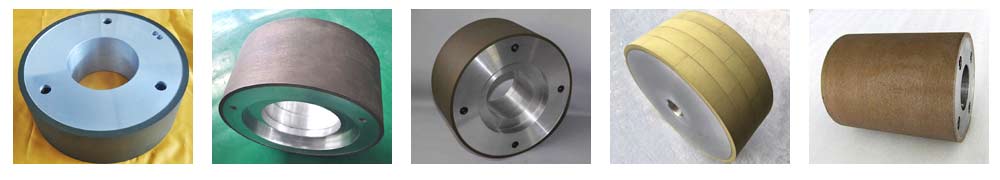
Il existe des meules de rectification sans centre à liant résine, vitrifié et métallique, dont la meule de rectification sans centre à liant résine est la plus utilisée, principalement pour la rectification de barres d'alliage dur, de carbure de tungstène, de céramiques, et la meule de rectification sans centre à liant vitrifié est principalement utilisée pour la rectification de barres d'alliage dur, de carbure de tungstène, de céramiques, et la meule de rectification sans centre à liant métallique. broyage PDC. La meule diamantée sans centre à liant métallique est souvent utilisée pour le meulage des matériaux magnétiques.
Sans centre à liant résine Meule CBN peut être utilisé pour les robes en acier à grande vitesse. Le liant vitrifié peut être utilisé pour divers rouleaux de roulement, bagues de roulement cylindriques, buses d'injection, pièces de pompe, etc.
Spécifications des meules sans centre (mm)
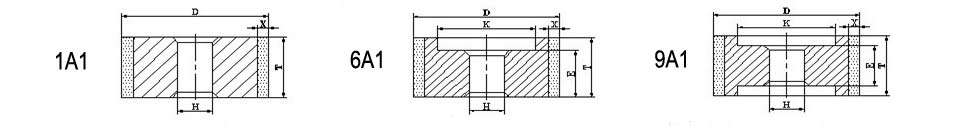
| Type | Spécifications | |||
| 1A1 | D | H | T | X |
| 200 | 75 | 50 | 5,10 | |
| 305 | 120 | 150 | 5,10 | |
| 6A1 | 350 | 127 | 125 | 5,10 |
| 400 | 203 | 150 | 5,10 | |
| 455 | 228.6 | 205 | 5,10 | |
| 9A1 | 500 | 127 | 125,150,200 | 5,10 |
| 600 | 305 | 200,400,600 | 10 | |
Rectification et dressage d'une meule diamantée /CBN sans centre :
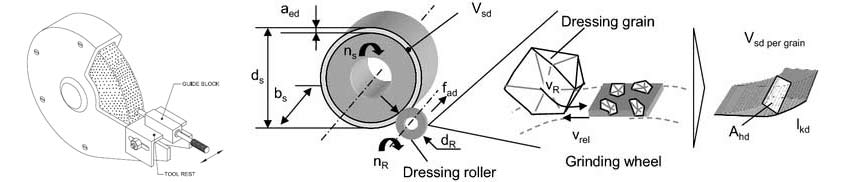
Après un certain temps de meulage, la meule peut présenter un canal ou manquer d'affûtage. En général, la meule doit être dressée. Les meules abrasives centerless conventionnelles utilisent un dresseur diamanté à pointe unique ou un dresseur de type diamantaire rotatif pour garantir la forme et la netteté de la meule. Il existe des procédés de rectification et de dressage pour les meules abrasives super dures.
Le dressage est une micro-coupe de la meule pour obtenir la géométrie et la précision requises et faire en sorte que la pointe abrasive s'écrase pour former un micro-tranchant. Le dressage consiste à enlever l'agent de liaison entre les grains abrasifs de manière à ce qu'il y ait un certain espace de rétention des débris entre les grains abrasifs. Les grains abrasifs font saillie et forment une arête de coupe.
Pour les meules abrasives super dures à liant vitrifié multiporeux (diamant et CBN), il est généralement possible de procéder au dressage et à la rectification en une seule fois en raison de l'absence de liant. Pour les meules à liant dense (résine, liant métallique, etc.), le dressage et l'affûtage doivent être effectués séparément.
L'outil de dressage le plus efficace pour les meules abrasives super-dures est l'outil de dressage au diamant. Le dressage avec un diamant à grain unique affecte souvent la précision du profil en raison de l'usure de l'outil de dressage. Le dressage à l'aide d'un dresseur rotatif diamanté permet d'obtenir une bonne forme de la meule en évitant une usure trop rapide. La précision de l'avance du dispositif de dressage est élevée, et la vitesse d'avance doit être contrôlée au niveau du micron. Un dressage excessif nuit à la qualité et à la durée de vie de la meule.
Il existe de nombreuses méthodes d'affûtage. En général, les méthodes mécaniques (telles que l'affûtage par incision avec un bloc de corindon, la méthode d'affûtage par jet hydraulique) ou l'usinage électrique peuvent être utilisés. Ce dernier est principalement utilisé pour les meules à liant métallique, et la meule est utilisée comme anode pour éliminer le liant métallique par étincelle électrique ou électrolyse. Si l'on ajoute de la poudre de graphite à l'agent de liaison, la méthode convient également à la résine et à l'aluminium. meule à liant vitrifié.
Remarques sur le fonctionnement de la meule sans centre :
1 Vérifiez l'état de la machine avant de commencer, ne posez pas d'objets sur la table de la machine et placez la pièce à travailler proprement.
- Vérifiez si le niveau d'huile du réservoir de carburant est normal avant le démarrage, si le niveau d'eau du réservoir d'eau de refroidissement, la meule et l'écart entre la roue de guidage et la lame d'appui sont normaux, s'il y a des débris dans la machine-outil ;
- Vérifiez les interrupteurs avant de démarrer la machine et assurez-vous que la protection de sécurité, telle que le capot de protection, est efficace ;
- Mettez la machine sous tension, démarrez le commutateur hydraulique et observez si la pression du manomètre hydraulique de la machine est normale, puis vérifiez si de l'huile s'écoule dans chaque miroir et chaque tuyau d'huile.
- Nettoyez la meule et le siège de dressage de la roue de guidage avant de commencer, et remplissez le godet d'huile.
- Les opérateurs doivent être formés conformément aux instructions d'utilisation afin de connaître les différentes procédures de travail avant de démarrer la machine.
- La confirmation ci-dessus est correcte avant le démarrage.
- Mettez l'alimentation principale sur la position ON.
- Mettez l'interrupteur hydraulique en position de marche.
- Vérifier le miroir du système d'huile, et démarrer la meule sans centre et la roue de guidage après que le compteur d'huile soit stable.
- Mettre en marche la pompe à eau et régler la quantité d'eau appropriée après le fonctionnement normal de la meule et de la roue de guidage.
- Après avoir réglé la machine, tester 1 à 3 pièces, en vérifiant d'abord la taille et l'aspect de la pièce.
- Production en série après qualification du test.
- Les opérateurs doivent effectuer l'auto-test et enregistrer le premier échantillon conformément au mode d'emploi.
- Arrêter immédiatement la machine en cas d'anomalie dans le processus de production et remplir les formulaires appropriés.
- Mettez le moteur de la pompe à eau en position OFF, arrêtez l'alimentation en eau et retirez la substance de travail coincée dans la machine-outil.
- La meule et la roue de guidage tournent continuellement à vide pendant plus de 5 minutes pour sécher, afin d'éviter un déséquilibre de la meule lors de la remise en marche de la machine. Après avoir séché l'eau, mettez l'interrupteur d'alimentation de la meule et de la roue de guidage en position OFF.
- Après avoir arrêté la meule sans centre et une roue de guidage, mettez le commutateur de pression d'huile en position OFF. (Ne pas arrêter le moteur hydraulique en premier pour éviter les pertes d'huile et l'usure du coussinet et de l'arbre principal).