Catalogue

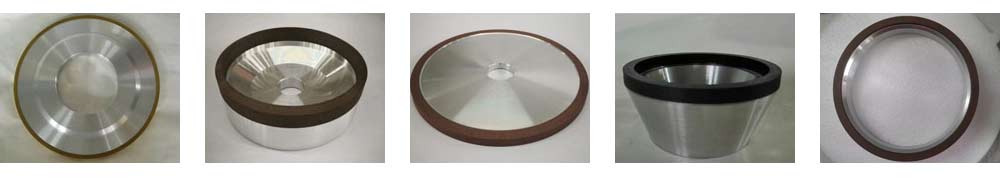
Meule diamantée pour outils en carbure de tungstène

  • Efficacité de broyage élevée
  • Longue durée de vie
  • Surface de la pièce de bonne qualité
  • Taux d'enlèvement élevé

Guide de sélection des meules diamantées pour outils en carbure

Tableau de sélection des meules diamantées pour les forets en carbure

Forets (finition / chanfreinage / polissage) :
Seules de petites zones de l'arête de coupe sont concernées, avec la microfinition de surface → la forme de la meule doit être compacte, précise, et éviter d'endommager des surfaces déjà finies.

Étape n°.Étape du processusFonctionnement détailléType de roue (forme)Obligation recommandéeGrain commun (#/D)Machines compatiblesObjectif principalPrécautions
1Préparation de la tigeMeulage grossier du diamètre extérieur et calibrage des barres de carbure1A1 (droit)Vitrifié (V)325# (D46)Studer, JunkerCorriger les déformations dues au frittage, assurer un diamètre uniforme, laisser une marge de 0,1-0,2 mmMeulage humide, avec un liquide de refroidissement suffisant pour éviter les déformations
2Broyage fin par barreauRectification de précision du diamètre extérieur et finition de surface1A1 (droit)Vitrifié (V)600# (D25)Studer, ReineckerAssurer la rondeur, la rectitude, Ra ≤ 0.8μmLimiter l'enlèvement à ≤ 0,02 mm par passage, éviter les brûlures.
3Ebauche de la cannelureMeulage de cannelures hélicoïdales (enlèvement de matière)1A1 (droit)Vitrifié (V)325#-400# (D46-D35)Rollomatic, ANCA, WalterFormer la géométrie initiale de la cannelure, laisser le stock pour la finition (0.05-0.1mm)Empêche le colmatage, préférence pour le liant vitrifié
4Finition des flûtesMeulage de précision de la paroi de la cannelure1A1 (droit)Vitrifié / Résine / Métal-Résine600#-800# (D25-D20)Rollomatic, ANCAAméliorer la précision de la cannelure et l'état de surface (Ra ≤ 0,4μm).Nettoyer les débris après le broyage
5Meulage grossier de la margeFormation de la largeur du bord de l'exercice1A1 (droit)Résine (R)600# (D25)ANCA, EWAGDéfinir la largeur de la marge (0,1-0,3 mm), assurer la rectitudeÉviter l'écaillage des bords
6Meulage grossier en reliefDégrossissage en relief primaire et secondaire11V9 (Coupe)Résine (R)600#-800# (D25-D20)EWAG, ANCAÉtablir l'angle de dépouille (8°-12°), former l'arête de coupeMaintenir la cohérence des angles
7Finition en reliefMeulage en relief de précision11V9 (Coupe)Résine / Métal-Résine1000#-1200# (D15-D12)EWAG, WalterAmélioration de la netteté et de l'uniformité des arêtesEnlever ≤ 0,01mm par passage
8Affûtage des bords de ciseauxRéglage et raccourcissement de l'angle du tranchant du ciseau11V9 / 12V2Résine (R)1000#-1500# (D15-D10)ANCA, EWAGRéduction de la résistance à la coupe, amélioration du centrageMaintien d'une précision de 118° ±2
9Finition des margesPolissage final des marges et alignement1A1 (droit)Résine / Métal-Résine1200#-1500# (D12-D10)Studer, ANCAAmélioration de la précision du guidage et de la résistance à l'usurePas d'écaillage ni de rayures autorisés
10Finition finale / HoningMicro-chambrement des bords et inspection11V9 (Coupe)Résine (R)1500#-2000# (D10-D7)EWAG, ANCAAmélioration de la résistance des arêtes, prévention de l'écaillageHonage contrôlé : 0,005-0,01mm

Sélection d'une meule diamantée pour les fraises en carbure

Nécessité de rectifier les gorges hélicoïdales, les angles de dépouille, les faces frontales et les arêtes de coupe → la forme de la roue doit permettre de pénétrer dans les gorges, d'assurer le dégagement de la racine et d'éviter les interférences.

Finition du diamètre extérieur

  • Les roues droites à haute rigidité sont principalement utilisées
  • Types courants : 1A1, 4A1
  • Caractéristiques : Grande surface de contact, rectification stable, garantissant la cylindricité et la cohérence dimensionnelle.
  • Il n'est pas recommandé d'utiliser des meules à faible surface de contact, car elles peuvent provoquer des marques de battement ou des erreurs d'arrondi.

Rectification de goujures droites

  • Des roues à disque avec des surfaces latérales stables sont utilisées
  • Types courants : 14A1, 4A2
  • Caractéristiques : Bonne rigidité latérale, assurant la rectitude des parois de la cannelure et l'uniformité des marges.

Meulage des bords coniques / des cônes de plomb

  • Des meules boisseaux de type angulaire sont utilisées
  • Types courants : 11V9, 12V2
  • Caractéristiques : Contrôle précis de l'angle, adapté au formage de surfaces coniques

Sélection des meules diamantées pour les plaquettes en carbure

Étape n°.Étape du processusFonctionnement détailléType de roue (forme)Obligation recommandéeGrain commun (#/D)Machines compatiblesObjectif principalPrécautions
1Prétraitement post-frittageÉlimination de la couche d'oxyde et des bavures, mise en forme de l'ébauche, établissement de la surface de référence1A1 (droit)Vitrifié (V)325#-400# (D46-D35)Agathon / Walter / VollmerCorriger la déformation due au frittage, établir un point de référence, laisser une marge de 0,1-0,15 mm.Il faut utiliser un meulage humide, un liquide de refroidissement suffisant (≥3 L/min).
2Finition de la surface de l'insertMeulage de précision des surfaces supérieures et inférieures14A1 (droit renforcé)Résine (R)600#-800# (D25-D20)Agathon / StuderPlanéité ≤ 0,01mm, Ra ≤ 0,4μmBroyage équilibré des deux côtés, avance ≤ 0,02 mm/passe
3Meulage des arêtesFormation initiale des arêtes de coupe12A2 / 11V9Résine (R)400#-600# (D35-D25)ANCA / AgathonFormer des angles d'inclinaison et de dépouilleÉviter l'écaillage des bords
4Finition des bordsAffinage précis des arêtes12A2 / 11V9Résine / MR800#-1200# (D20-D12)EWAG / ANCAAmélioration du tranchant et de la résistance à l'usureNettoyer soigneusement les débris
5Chanfreinage / HoningChanfreinage des bords et contrôle du rayon11V9 / 14F1Résine (R)1000#-1500# (D15-D10)Vollmer / ANCAAméliorer la résistance des arêtesChanfrein 0,005-0,02mm
6Finition ChipbreakerAffiner la géométrie du brise-copeaux1A1 / ProfilMR800#-1000# (D20-D15)Walter / ANCAEvacuation en douceur des copeauxTolérance ±0,02 mm
7Inspection finaleMicro-ponçage et inspection11V9Résine (R)1200#-1500# (D12-D10)EWAG / VollmerAméliorer la stabilitéHonage 0.005-0.01mm

Sélection des meules diamantées pour les alésoirs en carbure

Rectification de la goujure hélicoïdale (processus de formation du noyau)

  • La meule doit avoir une capacité d'entrée angulaire et une capacité de profilage latéral, ce qui lui permet d'entrer dans la goujure hélicoïdale pour le meulage de forme.
  • Types courants : 11V9, 12A2, 14V9
  • Caractéristiques : Les meules à structure angulaire ou conique permettent un meulage sans interférence à l'intérieur de la goujure et évitent le contact avec les arêtes de coupe opposées.

Relief périphérique / affûtage des arêtes de coupe latérales

  • Des roues à disque ou à surface de travail unilatérale sont nécessaires, avec une bonne rigidité latérale et une zone de contact stable.
  • Types courants : 14A1, 4A2
  • Caractéristiques : Contact latéral stable, adapté au meulage en relief, tout en évitant les interférences avec les arêtes de coupe déjà formées.

Meulage des bords de coupe et des bords inférieurs (coupe en bout)

  • Les meules boisseaux de petit diamètre ou les petites meules à disque sont utilisées pour le meulage localisé de haute précision.
  • Types courants : 6A2, 11V9
  • Caractéristiques : Petite surface de contact, idéale pour le meulage de précision des bords d'extrémité, des bords inférieurs et des formes à petit angle.

La rectification d'alésoirs utilise principalement des meules droites et des meules à disque, en mettant l'accent sur une grande surface de contact et sur la rigidité du système. Les meules complexes ou de forme spéciale sont rarement utilisées.

Modèles courants de meules diamantées pour l'affûtage des lames de scie en carbure

Étape n°.Étape du processusFonctionnement détailléType de roue (forme)Obligation recommandéeGrain commun (#/D)Machines compatiblesObjectif principalPrécautions
1Prétraitement du substrat de la lame de scieRectification grossière de corps en acier allié (surface/OD), calibrage de l'épaisseur et du diamètre14A1Vitrifié (V)325# (D46)Vollmer / StuderCorriger la déformationBroyage humide nécessaire
2Finition des substrats des lames de scieRectification de précision des surfaces et des diamètres extérieurs14A1Vitrifié (V)600# (D25)Vollmer / ReineckerContrôle de la planéitéFaible alimentation par passage
3Prétraitement des pointes de carbureMeulage de la surface de la pointe1A1Résine (R)600# (D25)ANCA / EWAGAméliorer la résistance du brasageÉviter l'écaillage
4Pansement post-brasageSoudure propre1A1 + 11V9Résine (R)600#-800#Vollmer / WalterQualité stable des jointsNettoyer à fond
5Meulage d'ébauche de la face latéraleCorrection de la planéité latérale14A1Résine (R)400# (D35)Vollmer / ABMConfiguration du dégagement latéralSymétrie requise
6Profil de la denture Meulage grossierAngles d'inclinaison/d'allègement des formes12A2 / 12V2Résine (R)400#-600#Vollmer / WRIGHTFormation de la géométrie des dentsPrécision du pas de contrôle
7Finition du profil des dentsFinition de précision12A2 / 11V9Résine / MR800#-1000#Vollmer / ANCAAmélioration de la nettetéCohérence des lots
8Finition du sommet de la dentMeulage du sommet de la dent14F1Résine (R)600#-800#Vollmer / ABMRésistance à l'usureChanfrein uniforme
9Finition de la face latéraleRaffinement de la surface14A1Résine / MR800#-1200#Studer / VollmerQualité de la surfaceÉviter les rayures
10Adoucissement des arêtes / Inspection finaleMicro-ponçage et inspection11V9Résine (R)1200#-1500#EWAG / VollmerStabilité des bordsRetrait minimal

Modèles standard courants de meules diamantées à liant vitrifié

Application des meules diamantées vitrifiées 125MM 6A2 dans le processus de rectification des outils PCD et PCBN
6A2 Roues en diamant vitrifié
1A1 Meule diamantée vitrifiée pour meulage de plaquettes PCD Fraise PDC en carbure de tungstène
Roue diamantée 1A1 vitrifiée
Meules périphériques diamantées vitrifiées pour PCD CBN
Meules périphériques diamantées vitrifiées
Meules sans centre en diamant vitrifié 1A1,6A1,9A1 Type
Meules abrasives sans centre à diamant vitrifié

Guide de sélection des meules diamantées pour outils en carbure

Meule diamantée pour outils en carbure de tungstène 1
1A1
Fabricant de meules diamantées 3a1 Resin Bond
3A1
Meule diamantée pour outils en carbure de tungstène 2
1F1
Fabricant de meules diamantées à liant résine 1v1
1V1
Meule diamantée pour outils en carbure de tungstène 3
6A2
Fabricant de meules diamantées à liant résine 4a2
4A2
Meules diamantées à liant résine 11V2 Fabricant de meules diamantées à liant résine
11V2
Meule diamantée pour outils en carbure de tungstène 4
11A2
Meule diamantée pour outils en carbure de tungstène 5
6A9
Meules diamantées à liant résine 11V9 Fabricant
11V9
Meules diamantées à liant résine 12a2 Fabricant
12A2
Meules diamantées à liant résine 12v2 Fabricant
12V2
Meules diamantées 12v9 à liant résine Fabricant
12V9
14A1 Fabricant de meules diamantées à liant résine
14A1
14F1 Meules diamantées à liant résine Fabricant
14F1

Pour le meulage du carbure, Roue diamantée à liant de résine et meules diamantées vitrifiées sont les solutions les plus couramment utilisées. Vous ne trouvez pas votre modèle ou vous avez besoin d'un autre type d'obligation (métal, céramique, électrodéposition ou hybride) ? Contactez-nous par courriel - nous vous répondrons dans les 24 heures avec une solution sur mesure.

Si vous souhaitez en savoir plus sur les applications et les études de cas des meules à liant hybride, veuillez consulter l'article ci-dessous :

Contact flottant

Chez New Diamond Tools, nous mettons l'accent sur la qualité du service à la clientèle.

Produit connexe

Meule diamantée en résine
Meule diamantée vitrifiée
Roue de tronçonnage à diamant