

Catalogue


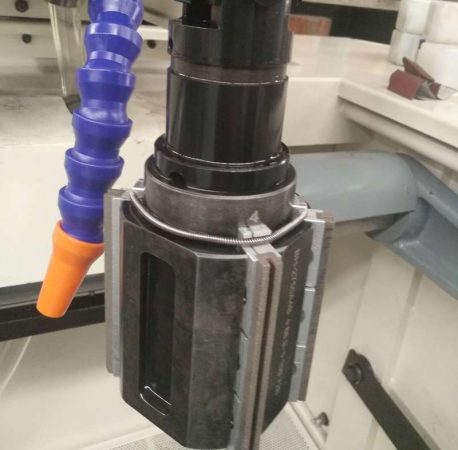
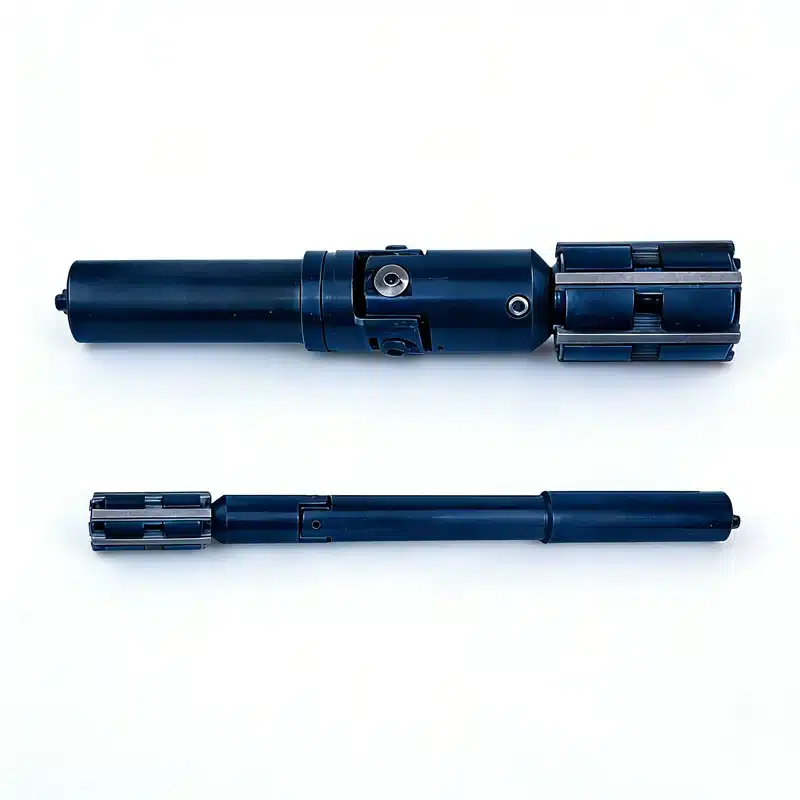
Le rodage vertical consiste à installer la pièce sur l'établi ou le dispositif de fixation sans la déplacer. Le tête d'affûtage est entraînée par la broche de la machine-outil pour effectuer les mouvements de rotation et de va-et-vient afin de réaliser le rodage de la pièce. La machine de rodage verticale a une course de travail de la broche courte et convient au rodage du cylindre et du trou de boîte. La pièce à usiner et la tête de rodage peuvent être conçues comme une connexion flottante.
Avantages de l'affûtage :
- Le honage permet non seulement de réduire la rugosité de la surface, mais aussi de dresser et d'améliorer la précision géométrique du trou. La rondeur et la cylindricité peuvent être contrôlées à 0,005 mm près et la tolérance du diamètre du trou peut être contrôlée à 0,005-0,025 mm près. La surface de honage ne présente aucun défaut de sable, de brûlure ou de fissure.
- Les stries formées lors du rodage favorisent la formation d'un film d'huile. S'il s'agit d'un élément d'étanchéité doté d'un bon effet anti-fuite, d'une bonne résistance à l'usure et d'une longue durée de vie, il est particulièrement adapté au traitement de surface avec l'adaptation précise du mouvement relatif.
- Si la tête de rodage ou la pièce peut flotter, la précision de la machine-outil doit être faible.
- Par rapport au meulage, le honage nécessite peu de main-d'œuvre, a une faible efficacité de production, est facile à automatiser et permet un nettoyage aisé de la surface usinée.
Principe de fonctionnement de la machine à honer verticale :

Paramètres techniques de la machine à honer verticale MVR220 :
- Ouverture : 19-203mm (0.75 - 8.00 pouces), veuillez nous contacter si la pièce à usiner est plus grande que la plage d'ouverture d'usinage.
- Poids maximal de la pièce : 680 kg (1500 lbs)
- Puissance de la broche : 2,2 kW (3 hp)
- Vitesse de la broche : 90 à 350 tr/min, variable en continu
- Puissance de la course : 0,75Kw (1 hp)
- Vitesse de course : 40 à 90 fois/min, variable en continu
- Longueur de course maximale : 0-225MM (0 à 9 pouces)
- Longueur des trous : jusqu'à 470 mm, veuillez nous contacter si le rodage dépasse la longueur de la pièce à usiner.
- Taille de la machine : L2400MM×W2000MM×H2200MM
- Poids de la machine : 1150Kg
- Liquide de refroidissement : Huile de rodage industrielle (CMB-30-55)
- Capacité du réservoir de carburant : 208 litres
- Moteur de la pompe de refroidissement : 0,75Kw
- Alimentation électrique : 380V, 50Hz, 3ph
Caractéristiques de la machine à honer verticale MVR220 :
- Équipé d'un ordinateur PLC pour contrôler l'écran d'opération couleur. Le processeur PLC importé et l'écran tactile sont utilisés.
- L'écran affiche le couple dans les trois positions supérieures, moyennes et inférieures de chaque trou afin de déterminer la consistance de l'ouverture.
- Peut traiter des pièces de grande taille, jusqu'à 680 kg (1500 lbs).
- Le mécanisme de course verticale garantit une précision géométrique supérieure à celle d'autres équipements similaires, en particulier pour l'usinage de pièces profilées.
- Le nouveau système de course à servocommande de 2,2 kW (3 ch) augmente la flexibilité et la précision de l'usinage. La servocommande de course garantit la cohérence du maillage interne et contrôle avec précision l'angle du maillage. De courtes courses et de courtes pauses peuvent être réalisées à n'importe quelle position du trou, et l'extrémité du trou peut également faire l'objet d'un honage de haute précision.
- L'ordinateur PLC contrôle le rodage court inférieur pour obtenir un rodage de haute précision des trous borgnes.
- L'établi est extrêmement simple. Le serrage est très pratique et fiable, quelle que soit la forme de la pièce. Lorsque l'on change de pièce, le coût de la fixation est extrêmement faible.
- La tête de honage spéciale est largement utilisée. Les diverses pierres à aiguiser fabriqué à partir d'abrasifs importés a d'excellentes performances, ce qui réduit considérablement le coût de l'installation. outil de rodage.
- Exemple de précision d'usinage : usinage d'une chemise de cylindre en céramique/fonte d'un diamètre de 100 mm et d'une longueur de trou de 200 mm, surépaisseur de 0,15 à 0,20, honage d'ébauche et de finition, utilisation de pierres à honer diamantées de différentes tailles de grain, durée de traitement de 5 à 8 minutes, cylindricité de 0,003 et rugosité de Ra0,2 après le traitement.
Application de la machine à honer verticale MVR220 :
La machine-outil MVR220 est conçue pour la production en grandes et moyennes séries de pièces de grande taille, y compris le traitement de divers blocs de moteurs automobiles dans les ateliers d'essai, l'entretien des moteurs automobiles, la réparation et l'entretien de divers cylindres automobiles, le traitement de grosses bielles de moteurs diesel, le traitement de gros cylindres de compresseurs, les cylindres de compresseurs pour les climatiseurs de trains, les composants de champs pétrolifères, les cylindres de gaz naturel/diesel poreux, diverses chemises de cylindres, les tambours de frein, les gros composants hydrauliques et d'autres applications similaires. Cette machine est le premier système de rodage de pièces à grande échelle sur le marché national, avec une excellente compétitivité. Son prix ne représente qu'un tiers de celui d'une machine importée du même type, et certaines fonctions ne sont disponibles que sur des machines-outils importées qui sont 5 à 10 fois plus chères.

Exigences du processus avant le rodage :
- Avant le traitement de rodage : Il ne doit pas y avoir de couche durcie sur la surface à usiner avant le rodage. La couche durcie doit être complètement éliminée avant le rodage pour garantir la stabilité de la précision du traitement.
- Taille du trou avant le rodage : Contrôler strictement la tolérance dimensionnelle du trou avant le rodage afin de garantir une marge de rodage raisonnable.
- Choisir les pierres de rodage en fonction du traitement : Ne pas utiliser de pierre de rodage passivée. En fonction du matériau à traiter, choisir pierres de rodage diamantées et pierres de rodage CBN.
- Exigences relatives à la surface avant le rodage : La surface à honer ne présente pas de couche d'oxyde (couche décarburée, rouille, etc.), de peinture, de graisse pour éviter de bloquer les pierres d'honage.

Sélection du liquide de rodage :
Le liquide de coupe doit être utilisé pour le rodage. L'objectif est d'absorber la chaleur et de refroidir la pièce et les pierres de rodage. Lavez la surface de la pièce et des pierres de rodage, et éliminez les résidus d'abrasif qui se détachent pour éviter de bloquer les pierres de rodage, en formant un film d'huile sur la surface de contact entre la pierre de rodage et la pièce, afin d'améliorer les conditions de travail.
Exigences de l'utilisateur en matière de fluides de coupe:
- Le liquide de rodage doit être propre et exempt d'impuretés. Les impuretés bloquent la pierre de rodage, collent la tête de rodage et rayent la surface de la pièce.
- Température de rodage : La température de coupe doit être inférieure à 35 °C pour éviter les vibrations qui affectent la précision du honage et la qualité de la surface usinée. Outre le grand volume du réservoir d'huile, il est préférable de disposer d'un dispositif de refroidissement automatique dans le système de refroidissement et de lubrification.
- Contrôle du liquide de rodage :
Le liquide de rodage de la machine de rodage verticale doit être alimenté en continu pendant le processus de travail.